
六角穴付きボルトとは?
六角穴付きボルトとは、円筒形の頭部に六角形の穴が設けられ、六角レンチ(六角棒スパナ)を差し込んで締め付けるボルトです。「キャップボルト」「キャップスクリュー」とも呼ばれます。代表的な規格はJIS B 1176で、機械、金型、産業設備、自動車など幅広い分野で使用されています。
六角ボルトのように頭部外周へスパナを掛ける必要がないため、ボルト頭部周辺のスペースを小さくできることが大きな特徴です。また、高強度の製品が多く、省スペース性と高い締結性能が求められる機械設計で広く採用されています。
六角穴付きボルトとキャップボルトの違い
一般に「キャップボルト」「キャップスクリュー」と呼ばれるものは、円筒形の頭部に六角穴を備えた六角穴付きボルトを指します。一方、六角穴を備えたボルトには、六角穴付き皿ボルトや六角穴付きボタンボルトなど別の種類もあります。この記事では、主にJIS B 1176に規定される一般的な六角穴付きボルトについて解説します。
六角穴付きボルトと六角ボルトの違い・使い分け

六角穴付きボルトと六角ボルトの大きな違いは、工具を掛ける位置と頭部形状です。六角ボルトは頭部の外側が六角形になっており、スパナやレンチ、ソケットなどを掛けて締め付けます。一方、六角穴付きボルトは頭部中央の六角穴に六角レンチや六角ビットを差し込んで締め付けます。
六角穴付きボルトは頭部外周に工具を掛ける必要がないため、ボルト周辺のスペースを小さくしやすく、機械、金型、治具、産業設備など省スペース性が求められる場所に適しています。これに対して六角ボルトは、頭部外周に工具を掛けやすい場所で作業しやすく、建築、橋梁、設備、一般的な機械締結など幅広い用途で使用されています。
六角穴付きボルトと六角ボルトはどちらを選ぶ?
どちらが優れているというものではなく、使用場所や設計条件に応じて選ぶことが基本です。
ボルト頭部周辺のスペースが限られている場合や、機械・金型などでコンパクトに締結したい場合は、六角穴付きボルトが適しています。一方、工具を頭部外側に掛けるスペースを確保でき、一般的な工具で締め付け・取り外しを行いたい場合は、六角ボルトが適しています。
選定する際は、作業スペースだけでなく、必要な強度、ボルト径、使用環境、メンテナンス性、使用する工具なども含めて判断することが重要です。
一般的な六角ボルトの種類や規格については、六角ボルトとは?種類・規格・サイズ・選び方をわかりやすく解説をご覧ください。

| 項目 | 六角穴付きボルト | 六角ボルト |
|---|---|---|
| 工具の掛け方 | 頭部の六角穴に六角レンチを差し込む | 頭部の外側にスパナやレンチを掛ける |
| 作業スペース | 上から作業しやすい | 外側に工具を掛けるスペースが必要 |
| 頭部形状 | 円筒形でコンパクト | 外側が六角形 |
| 主な用途 | 機械、金型、精密機器、設備 | 建築、橋梁、大型設備、一般締結 |
| 向いている場面 | 狭い場所、見た目をすっきりさせたい場所 | 工具を掛けやすい広い場所 |
六角穴付きボルトのメリット

六角穴付きボルトの主なメリットは、頭部周辺のスペースを小さくしやすいことです。頭部中央の六角穴に六角レンチや六角ビットを差し込んで締め付けるため、頭部外側にスパナを掛けるスペースを確保する必要がありません。
また、頭部が円筒形でコンパクトなため、機械、金型、治具など省スペース性が求められる場所に適しています。高強度の製品も多く、機械設備など幅広い用途で使用されています。主なメリットは以下の通りです。
- 頭部周辺のスペースを小さくできる
- 狭い場所でも工具を掛けやすい
- 機械や金型などの省スペース設計に適している
- 高強度の製品が多い
- 頭部をコンパクトに収めやすい
六角穴付きボルトのデメリット
六角穴付きボルトの主なデメリットは、六角穴が傷むと取り外しが難しくなることです。サイズの合わない工具を使用したり、六角レンチを斜めに差し込んだ状態で無理に回したりすると、六角穴の角が削れて「なめる」原因になります。
また、六角穴に錆、塗料、ゴミなどが入ると工具を奥まで差し込めず、六角穴を傷めやすくなります。そのため、締め付け・取り外しの際は適切なサイズの工具を確実に奥まで差し込むことが重要です。主なデメリットは以下の通りです。
- 六角穴がなめると取り外しにくい
- 六角穴に錆や異物が入りやすい
- 適切なサイズの工具を使用する必要がある
- 工具を斜めに掛けると六角穴を傷めやすい
六角穴付きボルト(キャップボルト) 規格表(並目ねじ)
六角穴付きボルトの代表的な寸法を、JIS B 1176に基づいて紹介します。表には、ねじの呼び径、並目ねじのピッチ、頭部径、頭部高さ、六角穴の対辺寸法を掲載しています。なお、頭部径や頭部高さには規格上の寸法公差があり、表の数値は代表寸法または規格上の基準値です。実際の設計や工具選定では、適用規格と製品の寸法図をご確認ください。
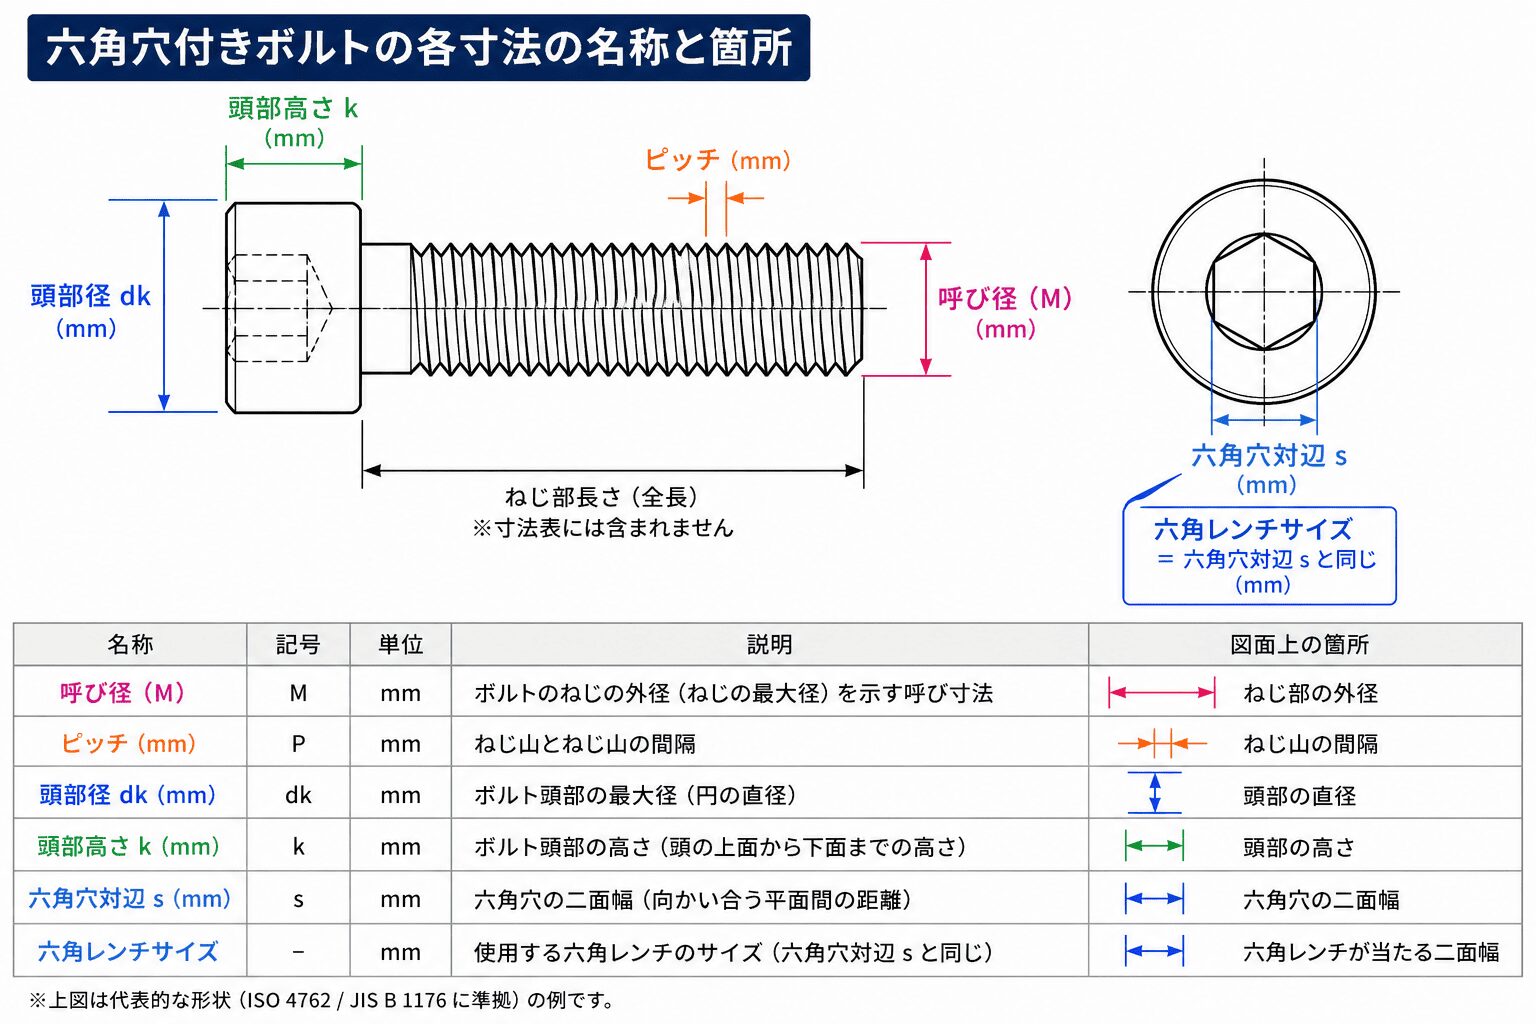
| 呼び径(M) | ピッチ (mm) | 頭部径 dk (mm) | 頭部高さ k (mm) | 六角穴対辺 s (mm) |
|---|---|---|---|---|
| M3 | 0.5 | 5.5 | 3 | 2.5 |
| M4 | 0.7 | 7 | 4 | 3 |
| M5 | 0.8 | 8.5 | 5 | 4 |
| M6 | 1.0 | 10 | 6 | 5 |
| M8 | 1.25 | 13 | 8 | 6 |
| M10 | 1.5 | 16 | 10 | 8 |
| M12 | 1.75 | 18 | 12 | 10 |
| M14 | 2.0 | 21 | 14 | 12 |
| M16 | 2.0 | 24 | 16 | 14 |
| M20 | 2.5 | 30 | 20 | 17 |
| M24 | 3.0 | 36 | 24 | 19 |
| M30 | 3.5 | 45 | 30 | 22 |
| M36 | 4.0 | 54 | 36 | 27 |
| M42 | 4.5 | 63 | 42 | 32 |
| M48 | 5.0 | 72 | 48 | 36 |
| M56 | 5.5 | 84 | 56 | 41 |
| M64 | 6.0 | 96 | 64 | 46 |
六角穴付きボルト(キャップボルト)の細目ねじ規格表
六角穴付きボルトには、一般的な並目ねじのほかに、ねじ山の間隔が細かい細目ねじがあります。JIS B 1176では、M8×1~M36×3の細目ねじが規定されています。以下に、代表的な細目ねじの寸法をまとめました。
| 呼び径(M) | 細目ピッチ (mm) | 頭部径 dk (mm) | 頭部高さ k (mm) | 六角穴対辺 s (mm) |
|---|---|---|---|---|
| M8 | 1.0 | 13 | 8 | 6 |
| M10 | 1.25 | 16 | 10 | 8 |
| M12 | 1.25 | 18 | 12 | 10 |
| M14 | 1.5 | 21 | 14 | 12 |
| M16 | 1.5 | 24 | 16 | 14 |
| M18 | 1.5 | 27 | 18 | 14 |
| M20 | 1.5 | 30 | 20 | 17 |
| M22 | 1.5 | 33 | 22 | 17 |
| M24 | 2.0 | 36 | 24 | 19 |
| M27 | 2.0 | 40 | 27 | 19 |
| M30 | 2.0 | 45 | 30 | 22 |
| M33 | 2.0 | 50 | 33 | 24 |
| M36 | 3.0 | 54 | 36 | 27 |
※本表は六角穴付きボルトの代表的な細目ねじ寸法を示しています。JIS B 1176:2014で規定される細目ねじの範囲はM8×1~M36×3です。規格表に記載された寸法は呼び寸法・代表値であり、実際の製品には寸法公差があります。工具の選定や設計に際しては、適用規格および製品メーカーの寸法図を確認してください。
六角穴付きボルトの六角レンチサイズ早見表(M3~M64)
六角穴付きボルトにはボルトサイズごとに対応した六角レンチサイズがあります。例えば、M6の六角穴付きボルトには一般的に5mmの六角レンチ、M8には6mm、M10には8mmの六角レンチを使用します。レンチサイズが合っていないと、六角穴がなめる原因になるため注意が必要です。特に少し小さいレンチを無理に使うと、六角穴の角が削れて空転しやすくなります。代表的な対応サイズは以下の通りです。
| ボルトサイズ | 六角レンチサイズ |
|---|---|
| M3 | 2.5mm |
| M4 | 3mm |
| M5 | 4mm |
| M6 | 5mm |
| M8 | 6mm |
| M10 | 8mm |
| M12 | 10mm |
| M14 | 12mm |
| M16 | 14mm |
| M18 | 14mm |
| M20 | 17mm |
| M22 | 17mm |
| M24 | 19mm |
| M27 | 19mm |
| M30 | 22mm |
| M33 | 24mm |
| M36 | 27mm |
| M42 | 32mm |
| M48 | 36mm |
| M56 | 41mm |
| M64 | 46mm |
六角穴付きボルトの並目ねじと細目ねじの違い・使い分け
六角穴付きボルトでは一般的な機械・設備用途において並目ねじが使われることが多く、標準仕様として扱われるケースが多いです。並目ねじは締付作業がしやすく、汚れ・傷・異物に比較的強いことから、流通量や入手性の面でも有利です。細目ねじは並目ねじよりピッチが細かいため、同じ回転角でも進み量が小さく、軸方向の微調整がしやすい特徴があります。また、条件によっては緩みにくさの面で有利に働く場合もあります。ただし、細目ねじだけで緩みを完全に防げるわけではないため、振動環境では締付管理や緩み止め対策も重要です。
六角穴付きボルトの強度区分とは?
六角穴付きボルトの強度区分とは、「どれくらい強い力に耐えられるボルトなのか」を示す数値です。ボルト頭部には「8.8」「10.9」「12.9」などの刻印があり、この数字によって強度が区別されています。一般的に数字が大きいほど高強度になります。特に六角穴付きボルトには、強度区分10.9や12.9などの高強度製品があり、工作機械、金型、産業機械、自動車など、高い締結力が求められる用途で使用されています。ただし、強度区分は材質や製品仕様によって異なるため、用途に応じて適切な製品を選定することが重要です。
例えば、強度区分12.9の「12」は、公称引張強さが1,200N/mm²であることを示します。また、「9」は、公称引張強さに対する公称降伏強さの比率が0.9であることを意味します。したがって、公称降伏強さは1,080N/mm²となります。ただし、強度区分12.9であれば、どのような条件でも高い締結力を確保できるという意味ではありません。適切な締結には、ボルト径、ねじの有効断面積、締め付けトルク、摩擦条件などを考慮する必要があります。
六角穴付きボルトに高強度製品が多い理由
六角穴付きボルトには、強度区分10.9や12.9などの高強度製品が多く使用されています。これは、機械や金型、産業設備など、高い締結力や省スペース性が求められる用途で採用されることが多いためです。ただし、六角穴付きボルトという形状だけで強度が決まるわけではありません。実際の強度は、材質、強度区分、ボルト径、ねじ形状などによって異なります。
【参考記事】確実な締付けのための軸力とは何か
六角穴付きボルトが高い締結性能を発揮する理由
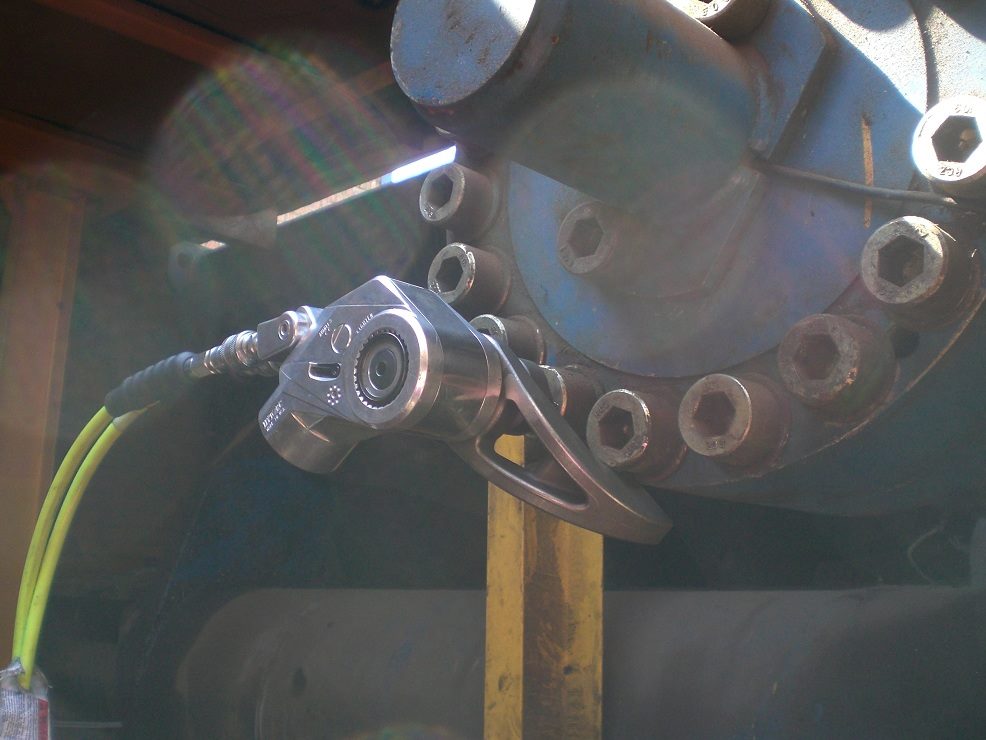
六角穴付きボルトは、高強度の製品が多く、省スペース性と締結性能の両立が求められる機械設備などで広く使用されています。ただし、高い締結性能を発揮するためには、ボルトの強度区分だけでなく、適切な締め付けトルクと軸力の管理が重要です。締め付けトルクが適切でない場合、必要な軸力を確保できなかったり、過大な軸力によってボルトが塑性変形・破断したりするおそれがあります。また、締め付けトルクが同じでも、ねじ面や座面の摩擦条件によって発生する軸力は変化するため、適切なトルク管理が重要です。
【参考記事】MISUMI Blog – Your Time, Our Priority
六角穴付きボルトの7つのメリット
https://us.misumi-ec.com/blog/socket-head-cap-screws/
六角穴付きボルト(キャップボルト)の外し方

六角穴付きボルトを取り外す際は、ボルトの六角穴に適合した六角レンチを使用し、工具を確実に差し込むことが重要です。工具のサイズが合っていなかったり、斜めに力を加えたりすると、六角穴がなめて取り外しが困難になる場合があります。
1. 六角穴のサイズと状態を確認する
取り外すボルトの呼び径と六角穴の対辺寸法を確認し、適切なサイズの六角レンチを選びます。六角穴に錆や異物が付着している場合は、工具を差し込む前に清掃してください。
2. 六角レンチを奥まで差し込む
六角レンチを六角穴の奥まで確実に差し込みます。工具が斜めになっていたり、十分に差し込まれていなかったりすると、六角穴の角部が損傷する原因になります。
3. 緩める方向に力を加える
一般的な右ねじの場合、ボルトは反時計回りに回すことで緩みます。工具の使用条件を守り、急激な力や過大な力を加えないように注意してください。左ねじなどの特殊な仕様では、緩める方向が異なります。
4. 固着している場合は状態を確認する
錆や腐食によって固着している場合は、使用環境に適した浸透潤滑剤を使用することで取り外しやすくなる場合があります。ただし、材質や周辺設備への影響を確認する必要があります。無理に回すと六角穴が損傷したり、工具が破損したりするおそれがあるため、取り外しが困難な場合は適切な専用工具を使用してください。
5. 六角穴がなめた場合の対処方法
六角穴がなめて通常の六角レンチで回せなくなった場合は、無理に回転させず、損傷状態に応じた取り外し方法を選択します。専用のボルト取り外し工具によって除去できる場合もありますが、損傷が大きい場合は機械加工による除去が必要になることもあります。特に大型設備や重要な締結部では、周辺部品の損傷や作業事故を防ぐため、専門の技術者に相談することが重要です。
六角穴付きボルトがなめる原因は?

六角穴付きボルトの六角穴がなめる主な原因は、サイズの合わない六角レンチの使用、工具の差し込み不足、斜め方向への力の加わり、過大な締め付けトルクなどです。
また、六角穴に錆や異物が詰まっている場合や、工具自体が摩耗している場合にも、六角穴の角部が損傷しやすくなります。
六角穴の損傷を防ぐためには、適切なサイズの工具を使用し、六角穴の奥まで確実に差し込んだうえで、正しい方向に力を加えることが重要です。
M20以上の六角穴付きボルト(キャップボルト)の開け締めはご相談下さい
M20以上などの大径六角穴付きボルトでは、強度区分や締結条件によって高い締め付けトルクが必要になる場合があります。一般的な六角レンチでは作業負担が大きくなり、締め付け不足や過大なトルクによるボルトの損傷、工具の滑りによる事故などに注意が必要です。特に大型産業機械やプラント設備では、適切なトルク管理と安全性を確保するために、専用の高トルク締結工具が必要になる場合があります。ハイトーク(HYTORC)では、六角穴付きボルトの締め付け・取り外し作業に適した工具の選定についてご相談を承っています。ボルト径、必要な締め付けトルク、作業スペースなどを確認したうえで、使用条件に適した工具をご案内します。
六角穴付きボルトの開け締めの事例動画
まとめ|六角穴付きボルトは規格・レンチサイズ・強度区分の確認が重要
六角穴付きボルト(キャップボルト)は、頭部に六角穴を備え、六角レンチや六角ビットで締め付けるボルトです。省スペース性に優れており、工作機械、金型、産業設備など幅広い分野で使用されています。六角穴付きボルトを選定する際は、JIS B 1176などの適用規格を確認し、ボルト径、ねじピッチ、強度区分、六角レンチサイズを正しく把握することが重要です。また、締め付けや取り外しの際には、適切な工具を使用して六角穴の損傷を防ぎ、必要な締め付けトルクと軸力を管理することが求められます。特に大径の六角穴付きボルトでは、締結条件によって高いトルクが必要になる場合があります。使用条件に適した工具を選定し、安全性と締結品質を確保することが重要です。