
六角ボルトとは頭部が六角形になった代表的なボルトです。スパナやレンチ、ソケットを使って締め付けることができ、機械・建築・自動車・プラント設備など幅広い分野で使用されています。六角ボルトには全ねじ・半ねじ・細目などの違いがあり、呼び径やピッチ、二面幅、強度区分、材質なども用途に合わせて選ぶ必要があります。本記事では六角ボルトの構造や種類、JIS規格、サイズ、用途、締め付け方法までわかりやすく解説します。
六角ボルトとは

六角ボルトとは、頭部の外側が六角形になっており、スパナやめがねレンチ、ソケットレンチなどを使用して締め付けるボルトです。ボルト締結では、六角ボルトを締め付けることでボルトに軸力が発生し、その力によって部材同士を固定します。必要な締結力を確保するには、ボルト径や強度区分だけでなく、締付トルクや摩擦状態なども考慮する必要があります。
締付トルクと軸力の関係やトルク係数についてはトルク係数とは?で詳しく解説しています。ボルト締結におけるトルク管理についてはトルク管理とは?をご覧ください。
六角ボルトの構造と各部名称
六角ボルトの寸法や規格を確認する際は、「呼び径」「ピッチ」「二面幅」「対角距離」「頭部高さ」「首下長さ」などの名称を理解しておくと分かりやすくなります。

| 記号 | 名称 | 意味 |
|---|---|---|
| d | ねじの呼び径 | M8、M10、M12などで表されるねじの公称径 |
| P | ピッチ | 隣り合うねじ山の同じ位置どうしの軸方向の距離 |
| l | 呼び長さ(首下長さ) | 六角ボルトの頭部下面からボルト先端までの長さ |
| b | ねじ部長さ | ボルト軸部のうち、ねじ山が設けられている部分の長さ |
| s | 二面幅 | 六角頭部の向かい合う平面間の距離。スパナやソケットサイズを選ぶ基準 |
| e | 対角距離 | 六角頭部の向かい合う角どうしの距離 |
| k | 頭部高さ | 六角ボルトの頭部の高さ |
六角ボルトのサイズ表記「M10×50」の見方
六角ボルトには「M10×50」のようにサイズが表示されます。「M10」はねじの呼び径が10mmであることを示し、「50」は一般的に頭部下面からボルト先端までの首下長さが50mmであることを示します。例えば「M10×1.25×50」のように3つの数字が記載されている場合は、M10が呼び径、1.25mmがねじピッチ、50mmが首下長さを表します。なお、M10という表記はボルト頭部の二面幅が10mmという意味ではありません。
| 表記 | 意味 |
|---|---|
| M10 | ねじの呼び径10mm |
| 50 | 首下長さ50mm |
| M10×1.25×50 | 呼び径10mm・ピッチ1.25mm・首下長さ50mm |
六角ボルトのJIS規格
六角ボルトの代表的な規格が「JIS B 1180」です。JIS B 1180では、六角ボルトの種類、形状・寸法、ねじ、部品等級、材料・機械的性質に関する要求事項などが定められています。現在のJIS B 1180は、ISO 4014やISO 4017などの国際規格に対応した本体規格に加え、日本国内で従来から使用されてきた六角ボルトについても附属書JAで規定しています。そのため、「JISの六角ボルト」と呼ばれていても、規格によって頭部の二面幅などが異なる場合があります。六角ボルトを選定する際は、呼び径だけで判断せず、適用規格、ねじピッチ、二面幅、強度区分などを確認することが重要です。
JIS B 1180本体規格と附属書JAの違い
JIS B 1180には、ISO規格との整合を図った本体規格と、日本国内で従来から使用されてきた六角ボルトを規定する附属書JAがあります。同じ呼び径でも、適用される規格によって頭部の二面幅などが異なる場合があります。
特にM10、M12、M14などでは二面幅が異なるため、ボルトの呼び径だけを見てスパナやソケットを選ぶと、工具が合わない場合があります。既存設備のボルトを交換したり工具を選定したりする際は、呼び径だけでなく適用規格と二面幅を確認することが重要です。
| 呼び径 | JIS B 1180附属書JA 二面幅 | JIS B 1180本体規格 二面幅 |
|---|---|---|
| M8 | 13mm | 13mm |
| M10 | 17mm | 16mm |
| M12 | 19mm | 18mm |
| M14 | 22mm | 21mm |
| M16 | 24mm | 24mm |
| M20 | 30mm | 30mm |
| M22 | 32mm | 34mm |
| M24 | 36mm | 36mm |
六角ボルトの規格・サイズ早見表【M3~M64】
以下は、JIS B 1180附属書JAに示される六角ボルトの代表的な寸法をもとに、並目ねじの呼び径、ピッチ、二面幅、頭部高さをまとめた早見表です。
なお、六角ボルトにはJIS B 1180の本体規格品と附属書JAによる製品があり、規格によって頭部寸法などが異なる場合があります。実際にボルトや工具を選定する際は、使用する製品の規格やメーカー寸法を確認してください。
| 呼び径 | 並目ピッチ P(mm) | 頭部高さ k(mm) | 二面幅 s(mm) | 対角距離 e(約mm) | 使用工具サイズ |
|---|---|---|---|---|---|
| M3 | 0.50 | 2.0 | 5.5 | 6.4 | 5.5 mm |
| M4 | 0.70 | 2.8 | 7 | 8.1 | 7 mm |
| M5 | 0.80 | 3.5 | 8 | 9.2 | 8 mm |
| M6 | 1.00 | 4.0 | 10 | 11.5 | 10 mm |
| M8 | 1.25 | 5.5 | 13 | 15.0 | 13 mm |
| M10 | 1.50 | 7.0 | 17 | 19.6 | 17 mm |
| M12 | 1.75 | 8.0 | 19 | 21.9 | 19 mm |
| M14 | 2.00 | 9.0 | 22 | 25.4 | 22 mm |
| M16 | 2.00 | 10.0 | 24 | 27.7 | 24 mm |
| M18 | 2.50 | 12.0 | 27 | 31.2 | 27 mm |
| M20 | 2.50 | 13.0 | 30 | 34.6 | 30 mm |
| M22 | 2.50 | 14.0 | 32 | 37.0 | 32 mm |
| M24 | 3.00 | 15.0 | 36 | 41.6 | 36 mm |
| M27 | 3.00 | 17.0 | 41 | 47.3 | 41 mm |
| M30 | 3.50 | 19.0 | 46 | 53.1 | 46 mm |
| M33 | 3.50 | 21.0 | 50 | 57.7 | 50 mm |
| M36 | 4.00 | 23.0 | 55 | 63.5 | 55 mm |
| M39 | 4.00 | 25.0 | 60 | 69.3 | 60 mm |
| M42 | 4.50 | 26.0 | 65 | 75.0 | 65 mm |
| M45 | 4.50 | 28.0 | 70 | 80.8 | 70 mm |
| M48 | 5.00 | 30.0 | 75 | 86.5 | 75 mm |
| M52 | 5.00 | 33.0 | 80 | 92.4 | 80 mm |
| M56 | 5.50 | 35.0 | 85 | 98.1 | 85 mm |
| M60 | 5.50 | 38.0 | 90 | 104 | 90 mm |
| M64 | 6.00 | 40.0 | 95 | 110 | 95 mm |
※JIS B 1180附属書JAによる六角ボルトは現在も国内で流通していますが、同附属書では「新しい設計では使わないことが望ましい」とされています。新規設計では、適用する規格や設計仕様を確認してください。※JIS B 1180附属書JAでは、M3.5、M7、M14、M18、M22、M27、M33、M39、M45、M52、M60は括弧付きの呼び径として示されており、「なるべく用いない」とされています。
JIS B 1180の寸法範囲を超える大型六角ボルトについて
大型設備やプラント、重機などでは、JIS B 1180の一般的な標準寸法表ではカバーできない大径六角ボルトが使用される場合があります。このような大型六角ボルトでは、メーカー独自規格や設備ごとの個別仕様に基づいて製作されることがあるため、呼び径だけから二面幅や頭部寸法を一律に判断することはできません。M68以上などの大型ボルトを選定する場合は、使用する製品のメーカー仕様書、設計図面、施工要領書などで寸法を確認してください。

六角ボルトの種類
六角ボルトには、**ねじ部の形状、ねじピッチ、頭部寸法、用途などによってさまざまな種類があります。**一般には「全ねじ」「半ねじ」「小形」「細目」などの呼び方が使用されています。また、フランジ付き六角ボルトのように別のJIS規格で規定されている製品もあります。本記事では、六角ボルトを選ぶ際に理解しやすいよう、実際の流通や現場で一般的に使われている呼び方を中心に種類を紹介します。
1. 全ねじ六角ボルト
全ねじ六角ボルトは頭部の近くから先端まで軸のほぼ全体にねじ山が設けられているタイプです。ナットを締め込む位置の自由度が高いため、締結する部材の厚さが一定でない場合や、薄い部材を固定する場合に適しています。ただし、ボルト自体がせん断荷重を負担する接合では、接合面にねじ部が位置すると、軸部が位置する場合よりせん断に利用できる断面積が小さくなるため注意が必要です。

2. 半ねじ六角ボルト
半ねじ六角ボルトは、先端側にだけねじ山があり、頭部側にはねじ山のない円筒状の軸部が残されているタイプです。「半ねじ」という名称ですが、必ずしも軸の半分だけにねじ山があるわけではありません。ボルト軸部が直接せん断荷重を受けるような接合では、接合面にねじ部ではなく軸部が位置するように使用すれば、せん断を受ける部分の断面積を大きく確保できます。そのため、厚い部材の締結や、せん断荷重を考慮する必要がある箇所などで使用されます。

全ねじと半ねじの違い
| 比較項目 | 全ねじ | 半ねじ |
|---|---|---|
| ねじ部 | 首下のほぼ全体 | 先端側のみ |
| ナット位置 | 調整範囲が広い | ねじ部の範囲内 |
| 軸部 | ほぼない | 頭部側にある |
| せん断荷重 | 接合面にねじ部が位置する場合がある | 軸部を接合面に配置しやすい |
| 主な用途 | 一般的な締結、薄い部材など | 厚い部材、せん断荷重を受ける箇所など |
3. 小形六角ボルト
小形六角ボルトは、同じボルト径の一般的な六角ボルトよりも、頭部の六角部分が小さく設計されたタイプです。頭部をコンパクトにできるため、取り付けスペースが限られている機械や、外観をすっきりさせたい場所で使用されます。ただし、使用するスパナやソケットのサイズも通常の六角ボルトとは異なる場合があるため、工具サイズの確認が必要です。

4. フランジ付き六角ボルト
フランジ付き六角ボルトは、頭部の下に円形のつばが一体化されたタイプで、一般に「フランジボルト」と呼ばれます。フランジによってボルト頭部の座面面積を大きくできるため、座面圧を広い範囲に分散・低減し、部材の陥没を抑えやすくなります。また、一般的な使用条件では平座金を別途使用せずに締結できる場合があり、部品点数や組立工数を減らせます。フランジの裏側に「セレート」と呼ばれる凹凸を設け、部材に食い込ませて回転を抑えるタイプもあります。ただし、相手材の表面を傷つける可能性があるため、使用場所を選びます。なお、フランジ付き六角ボルトについてはJIS B 1189で規定されています。

5. 細目六角ボルト
細目ねじは並目ねじよりピッチが小さく、同じ呼び径ではねじの有効断面積を大きく確保しやすいことや、1回転あたりの軸方向移動量が小さいことが特徴です。そのため、自動車や機械など、設計上細目ねじが指定された箇所で使用されます。一方、並目ねじとは互換性がなく、ねじ山が細かいため、汚れやねじ山の損傷などにも注意が必要です。

並目ねじと細目ねじの違い
| 比較項目 | 並目ねじ | 細目ねじ |
|---|---|---|
| ピッチ | 大きい | 小さい |
| 1回転あたりの移動量 | 大きい | 小さい |
| 一般的な流通量 | 多い | 用途限定 |
| 汚れ・ねじ山損傷への許容度 | 比較的高い | 比較的低い |
| 主な用途 | 一般機械・設備など | 自動車・機械など設計上指定された箇所 |
6. 高力ボルト(摩擦接合用高力六角ボルト)
六角形の頭部を持つ関連ボルトとして、鉄骨構造物の接合などに使用される「摩擦接合用高力六角ボルト」があります。摩擦接合用高力六角ボルト・六角ナット・平座金のセットについてはJIS B 1186で規定されており、1セットは高力六角ボルト1個、高力六角ナット1個、高力平座金2個で構成されます。一般的な機械用六角ボルトとは異なり、摩擦接合用高力六角ボルトは、専用の六角ナットと平座金を組み合わせて所定のボルト軸力を導入し、部材の接合面を強く圧着します。代表的な摩擦接合では、その接合面に生じる摩擦力によって荷重を伝達します。名称や外観が似ていても、一般的な六角ボルトと高力ボルトでは規格、締付け方法、施工管理が異なるため、単純に置き換えることはできません。

六角ボルトの材質と表面処理
六角ボルトには、炭素鋼、合金鋼、ステンレス鋼など、さまざまな材質が使用されています。また、炭素鋼・合金鋼製の六角ボルトには、防錆性や耐食性を高めるため、電気亜鉛めっきや溶融亜鉛めっきなどの表面処理が施されることがあります。同じサイズの六角ボルトでも、材質や表面処理によって強度、耐食性、価格、適した使用環境が異なります。そのため、使用場所や求められる性能に合わせて選定することが重要です。
炭素鋼製の六角ボルト
炭素鋼製の六角ボルトは、機械設備や建築、一般産業などで幅広く使用されています。入手しやすく、強度と価格のバランスに優れていることが特徴です。用途や必要な機械的性質に応じて適切な強度区分の製品を選定します。また、炭素鋼は腐食する可能性があるため、使用環境に応じて亜鉛めっきなどの表面処理を施した製品が使用されます。
ステンレス鋼製の六角ボルト
ステンレス製の六角ボルトは耐食性に優れ、水分や湿気の影響を受ける場所で使用されます。屋外設備、食品機械、水回りの設備などで採用されることがあります。代表的な材質にはSUS304系やSUS316系などがあり、使用環境によって適した材質が異なります。一般的にSUS316系はSUS304系より耐食性に優れるため、塩分や腐食性環境への対応が求められる場所で使用されることがあります。ただし、「ステンレスだから錆びない」というわけではありません。環境や異種金属との接触、表面状態などによって腐食が発生する場合があるため注意が必要です。
合金鋼製の六角ボルト
合金鋼は、鋼にクロムやモリブデンなどの元素を添加し、強度や靭性などの機械的性質を高めた材料です。高い強度が必要な機械設備や自動車、大型設備などでは、合金鋼を使用した高強度ボルトが採用されることがあります。高強度ボルトを使用する場合も、強度区分や締付条件に応じた適切な締付管理が必要です。使用する場合は強度区分や締付条件、相手側のナットなども確認する必要があります。
電気亜鉛めっき
電気亜鉛めっきは、電気化学的な方法によって鋼製六角ボルトの表面に亜鉛皮膜を形成する表面処理です。防錆性や耐食性を向上させる目的で、機械部品や締結部品などに広く使用されています。めっきの種類や皮膜厚さ、後処理などによって耐食性能は異なるため、使用環境に応じた選定が必要です。なお、高強度の鋼製ボルトに電気めっきを施す場合は、水素ぜい化による遅れ破壊のリスクがあるため、適用する規格や製造工程を確認する必要があります。
溶融亜鉛めっき
溶融亜鉛めっきは、高温で溶かした亜鉛の中に鋼製部品を浸して亜鉛皮膜を形成する表面処理です。「どぶめっき」と呼ばれることもあります。比較的厚い亜鉛皮膜を形成できるため耐食性に優れ、屋外の鉄骨構造物、橋梁、設備などで使用されることがあります。一方、めっき皮膜が厚いため、ねじ部についてはナットとの組み合わせや寸法公差を考慮する必要があります。電気亜鉛めっき品と同じ感覚で選定せず、対応したボルト・ナットの組み合わせを使用することが重要です。
材質・表面処理は使用環境に合わせて選ぶ
六角ボルトの材質や表面処理は、価格や見た目だけで選ぶものではありません。屋内の一般設備であれば一般的な炭素鋼製ボルトが適していても、雨水や湿気、塩分などの影響を受ける場所では、より高い耐食性が必要になる場合があります。また、高い強度が要求される締結部では、耐食性だけでなく強度区分や締付条件も確認する必要があります。六角ボルトを選定する際は、使用環境、必要な強度、耐食性、相手材との組み合わせなどを総合的に確認し、設計図面やメーカー仕様に適合する製品を使用してください。
六角ボルトの強度区分
炭素鋼・合金鋼製の六角ボルトには「4.8」「8.8」「10.9」などの強度区分があり、数字によってボルトの機械的性質が異なります。同じM16の六角ボルトでも、強度区分が異なれば使用できる荷重や適切な締付条件も異なるため、サイズだけでなく強度区分の確認が必要です。
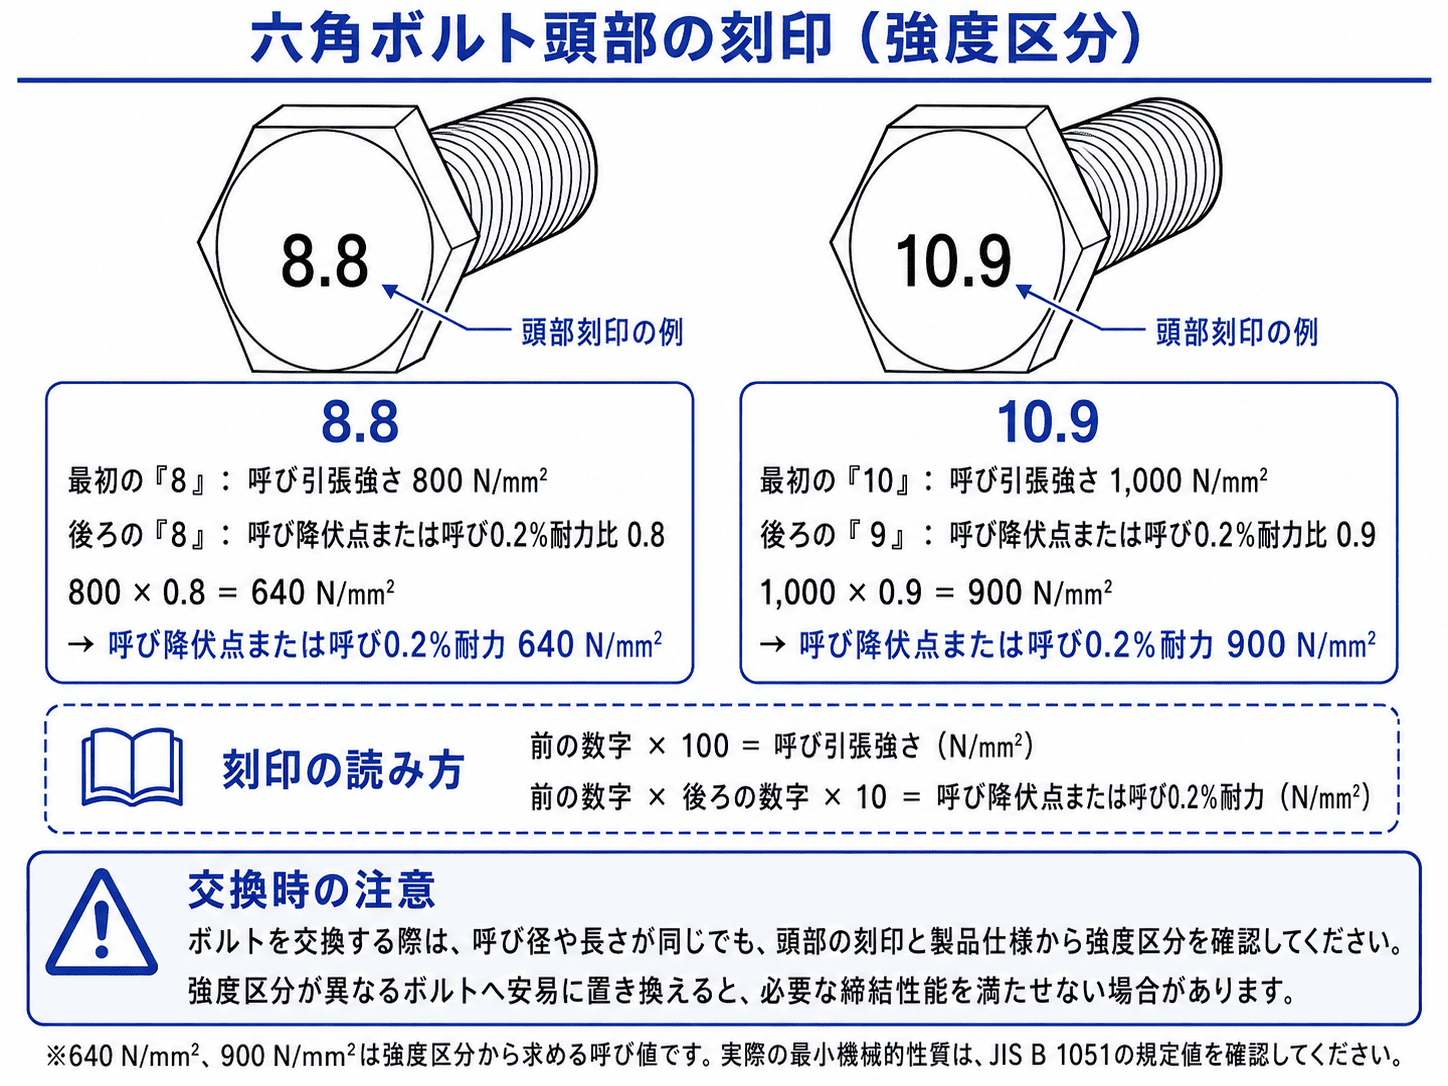
強度区分の数字には意味があります。例えば「8.8」の最初の8は、呼び引張強さが800N/mm²であることを表します。後ろの8は、呼び降伏点または呼び0.2%耐力(呼び値)が呼び引張強さの80%であることを示しており、8.8では、強度区分から求める呼び降伏点または呼び0.2%耐力の呼び値は640N/mm²となります。同様に10.9では、呼び引張強さは1,000N/mm²、呼び降伏点または呼び0.2%耐力の呼び値は900N/mm²となります。なお、実際の最小機械的性質は強度区分や呼び径、適用規格によって異なるため、該当するJISや製品仕様を確認する必要があります。特にJIS B 1180附属書JAの呼び径42mm以上の鋼製六角ボルトでは、機械的性質は受渡当事者間の協定によります。ただし、同附属書の表JA.3に示される強度区分のいずれかに適合する場合は、その強度区分を適用できます。
| 強度区分 | 呼び引張強さ | 呼び降伏点または呼び0.2%耐力(呼び値) |
|---|---|---|
| 4.8 | 400 N/mm² | 320 N/mm² |
| 8.8 | 800 N/mm² | 640 N/mm² |
| 10.9 | 1,000 N/mm² | 900 N/mm² |
六角ボルト頭部の「8.8」「10.9」などの刻印
炭素鋼・合金鋼製の六角ボルトでは頭部に「8.8」「10.9」などの強度区分が表示されている製品があります。例えば「8.8」の場合、呼び引張強さ800N/mm²、呼び降伏点または0.2%耐力はその80%に相当する640N/mm²が呼び値となります。ボルトを交換する際は、呼び径や長さが同じという理由だけで別のボルトへ交換せず、頭部の刻印や製品仕様から強度区分を確認することが重要です。ボルトの強度区分や強度の考え方についてはボルトの強度区分の理解がもたらす安心感とはで詳しく解説しています。
六角ボルトの主な用途
六角ボルトは、一般機械から自動車、建築、プラント、発電設備まで幅広い分野で使用されています。使用するサイズや材質、強度区分は用途によって異なります。
| 用途 | 使用例 |
|---|---|
| 機械設備 | フレーム、モーター、架台、機械部品 |
| 自動車・建設機械 | 車体、足回り、機械部品 |
| 建築・鉄骨 | 架台、設備固定、設計上一般六角ボルトが指定された接合部など |
| プラント | 配管フランジ、設備、機器 |
| 発電設備 | タービン周辺設備、架台、大型機器 |
| 一般設備 | ポンプ、モーター、制御盤など |
なお、鉄骨構造の主要な接合部では、一般的な六角ボルトではなく、設計・施工基準に従って摩擦接合用高力ボルトなどの指定された締結部品を使用します。
六角ボルトのメリット・デメリット
| 項目 | 内容 |
|---|---|
| メリット | 工具を掛けやすい、種類が豊富、入手しやすい、保守しやすい |
| デメリット | 頭部周囲に工具スペースが必要、頭部が突出する |

六角ボルトのメリット
六角ボルトの大きなメリットは、スパナやソケットなどの一般的な工具を掛けやすく、締め付けや取り外しを行いやすいことです。サイズや強度区分の種類が豊富で入手性にも優れており、機械・建築・設備など幅広い用途に対応できます。また、保守点検や交換がしやすく、メンテナンス性に優れている点も特徴です。

六角ボルトのデメリット
一方で六角ボルトにはデメリットもあります。代表的なのは工具を回すためのスペースが必要になることです。頭部の外側からレンチを掛ける構造のため、周囲に十分な作業スペースがないと締め付けや取り外しが困難になります。特に狭い場所では作業性が悪くなることがあり、そのような環境では六角穴付きボルトが採用されるケースもあります。また、六角ボルトは頭部が外側へ出っ張るため、表面をフラットにしたい場所には不向きです。機械内部やカバー付近では干渉の原因になる場合もあります。なお、六角ボルトに限らず、ボルト締結では振動や横方向荷重などによって締結面に相対すべりが生じると、緩みが発生する場合があります。必要に応じて適切な締付け軸力の確保や、使用条件に適した緩み止め対策を検討します。スプリングワッシャーについてはスプリングワッシャーの効果・使い方・注意点」で詳しく解説しています。また、ナットを2個使用して回転を抑制する方法としてダブルナットがあります。仕組みや正しい施工方法についてはダブルナットとは?正しい締め方と緩み止めの仕組みをご覧ください。
六角ボルトと六角穴付きボルトの違い

| 比較項目 | 六角ボルト | 六角穴付きボルト |
|---|---|---|
| 頭部 | 外側が六角形 | 円筒形の頭部に六角穴 |
| 主な工具 | スパナ・めがねレンチ・ソケット | 六角棒レンチ |
| 工具を掛ける位置 | 頭部の外側 | 頭部の穴 |
| 周囲のスペース | 必要 | 比較的少なくて済む |
| 主な用途 | 機械・建築・設備など | 工作機械・金型・機械など |
六角ボルトと六角穴付きボルトの大きな違いは工具を掛ける場所とボルト頭部の形状です。六角ボルトは頭部の外側が六角形になっており、スパナやめがねレンチ、ソケットレンチを外側から掛けて締め付けます。工具を掛けるためにボルト頭部の周囲へ一定のスペースが必要ですが一般的な機械や建築物、自動車など幅広い用途で使用されています。
一方、一般的な六角穴付きボルトは円筒形の頭部に六角形の穴が設けられており、一般的には六角棒レンチを差し込んで締め付けます。「キャップボルト」と呼ばれることもあります。工具を頭部の上から差し込むため、ボルト周囲のスペースが狭い場所でも作業しやすく、工作機械や精密機器、金型など、コンパクトな設計が求められる箇所に適しています。
つまり、六角ボルトは「頭部の外側に工具を掛けるボルト」、六角穴付きボルトは「頭部の穴に工具を差し込むボルト」です。どちらを使用するかは、取り付けスペース、必要な強度、作業性、外観などを考慮して選定します。なお、六角穴付きボルトには高強度の製品が多くありますが、強度は形状だけで決まるものではないため、強度区分や材質も確認する必要があります。六角穴付きボルトの規格やレンチサイズ、特徴については六角穴付きボルト(キャップボルト)とは?で詳しく解説しています。
六角ボルトの選び方
| 確認項目 | 主な確認内容 |
|---|---|
| 呼び径 | M8、M10、M12など |
| 長さ | 締結部材の厚さ・ねじのかみ合い |
| ピッチ | 並目・細目 |
| ねじ部 | 全ねじ・半ねじ |
| 強度 | 4.8、8.8、10.9など |
| 材質・表面処理 | 炭素鋼、合金鋼、ステンレス鋼、亜鉛めっきなど |
| 使用環境 | 屋内、屋外、腐食、高温など |
六角ボルトを選ぶ際は、サイズだけでなく、ねじの種類、強度区分、材質、表面処理、使用環境まで確認することが重要です。同じ呼び径の六角ボルトでも仕様によって強度や耐食性、適した用途が異なるため、使用条件に合った製品を選定する必要があります。
1. 呼び径を確認する
最初に確認するのがボルトの呼び径です。M8、M10、M12などの「M」はメートルねじを表し、数字はねじの呼び径を示します。例えばM10であれば、ねじの呼び径は10mmです。貫通穴に使用する場合はボルト径に対して適切なすきま穴径を確認し、タップ穴にねじ込む場合は雌ねじの呼び径とピッチに適合するボルトを選びます。
2. ボルトの長さを確認する
六角ボルトの長さは、一般的に頭部を含めず、頭部下面からボルト先端までの長さで表します。ボルトが短すぎると十分なねじのかみ合いを確保できず、反対に長すぎると周囲の部品へ干渉する可能性があります。締結する部材の厚さやナット、ワッシャーの厚みなどを考慮して適切な長さを選定します。
3. ねじピッチを確認する
六角ボルトには、一般的に使用される「並目ねじ」と、ねじ山の間隔が細かい「細目ねじ」があります。同じM10であっても、ピッチが異なるボルトとナット(または雌ねじ)には互換性がありません。既存のナットやタップ穴へ取り付ける場合は、呼び径だけでなくピッチも必ず確認してください。特別な指定がない一般用途では並目ねじが広く使用されていますが、機械や自動車などでは細目ねじが指定される場合があります。
4. 全ねじ・半ねじを選ぶ
六角ボルトには、軸部のほぼ全体にねじ山がある「全ねじ」と、頭部側にねじ山のない軸部を持つ「半ねじ」があります。全ねじはナットを締め込める範囲が広く、さまざまな厚さの部材に対応しやすいことが特徴です。一方、半ねじはねじのない軸部を利用できるため、厚い部材の締結や、せん断荷重が作用する箇所などで使用されます。どちらを選ぶかは、締結する部材の厚さや荷重の方向、設計条件によって判断します。
5. 強度区分を確認する
炭素鋼・合金鋼製の六角ボルトには「4.8」「8.8」「10.9」などの強度区分があります。同じ呼び径でも強度区分によって機械的性質が異なるため、必要な締結力や使用荷重に合わせて選ぶ必要があります。強度区分の高いボルトへ自己判断で変更すればよいというものでもなく、相手側のナットや締結部材との組み合わせも重要です。機械設備や構造物など重要な締結部では、設計図面やメーカーの指定する強度区分を使用してください。
6. 材質と表面処理を確認する
六角ボルトには炭素鋼、合金鋼、ステンレス鋼などさまざまな材質があります。また、炭素鋼・合金鋼製ボルトでは電気亜鉛めっきや溶融亜鉛めっきなどの表面処理が施される場合があります。屋内の一般的な機械設備と、雨水や潮風にさらされる屋外設備では必要な耐食性が異なります。そのため、強度だけでなく使用環境に合わせて材質や表面処理を選定することが重要です。
7. 使用環境を確認する
最後に、実際に六角ボルトを使用する環境を確認します。屋外や水分・薬品にさらされる環境では、材質や表面処理による耐食性を確認する必要があります。また、高温環境では使用温度に応じた材料特性を、振動が大きい機械では締付け軸力や緩み対策を確認するなど、使用環境に応じた選定が重要です。特に安全性が求められる締結部では、設計図面や施工基準、メーカーの指定を優先してください。
六角ボルトの締め付け方法
六角ボルトは頭部の外側にスパナやめがねレンチ、ソケットレンチを掛けて回します。基本的な流れは「手締め・仮締め・本締め・確認」です。重要なのは力任せに締めるのではなく、設計や施工条件に応じて指定された締付け方法、管理値、締付け順序を守ることです。
六角ボルトの基本的な締め付け手順
- ボルトと締結部を確認する
ボルト径、ねじピッチ、強度区分、材質、表面処理に間違いがないか確認します。ねじ山の傷、錆、異物なども点検します。 - 手で回して取り付ける
最初から工具を使用せず、数山分は手で回します。斜めに入った状態で工具を使うとねじ山を損傷する「斜め締め」の原因になります。 - 適合する工具で仮締めする
ボルト頭部の二面幅に合ったスパナ、めがねレンチ、ソケットレンチを使用します。工具のサイズが合っていないと角をなめてボルトを回せなくなることがあります。 - 段階的に締め付ける
複数のボルトで部品を固定する場合は、1本だけを最初から強く締めず、対象設備で指定された締付順序に従って段階的に締め付けます。円形フランジなどでは対角線上のボルトを交互に締める方法が用いられることがあります。 - 指定された方法で本締めする
トルク管理が指定されている場合は、適切に管理されたトルクレンチを使用し、指定された締付けトルクまで締め付けます。なお、締結部によっては回転角法など、トルク以外の方法で締付けを管理する場合もあるため、設計図面や施工要領書、メーカーの指定に従ってください。 - 締付け状態を確認する
ボルトの浮き、部品のずれ、締め忘れがないか確認します。必要に応じてマーキングを行い、締付け済みであることを識別します。
六角ボルトのよくある質問
六角ボルトを正しく使用するためには、ナットやワッシャーとの組み合わせ、適切な締付トルク、再使用の可否など、用途や使用条件に応じて確認すべきポイントがあります。ここでは、六角ボルトの選定や締め付け、取り外し、メンテナンスなどで疑問になりやすい内容について、よくある質問をもとにわかりやすく解説します。
六角ボルトの長さはどこからどこまで測る?
一般的な六角ボルトの長さは、頭部を含めず、頭部下面の座面からボルト先端までを測ります。
六角ボルトとナットはセットで使う?
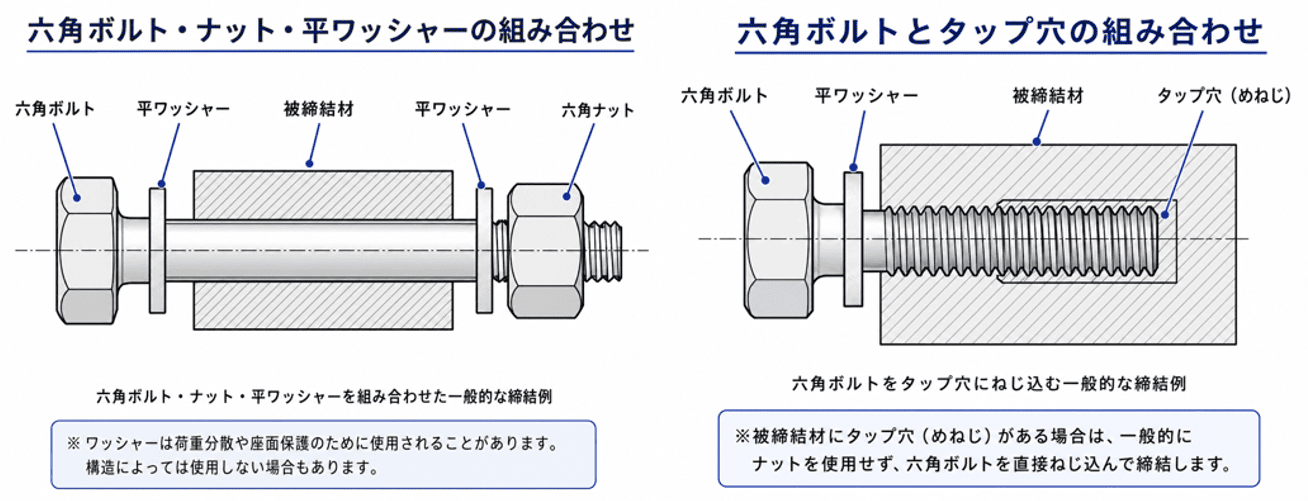
六角ボルトとナットはセットで使用することが多いですが、必ずセットで使うわけではありません。部材にねじ山のない貫通穴が設けられている場合は、六角ボルトを穴へ通し、反対側からナットを取り付けて締結します。一方、機械部品などに雌ねじが加工された「タップ穴」がある場合は、六角ボルトを直接ねじ込めるため、ナットは必要ありません。また、締結面の保護や荷重の分散を目的として平ワッシャーを使用することがあります。緩み対策が必要な場合は、使用条件に応じた緩み止め部品を併用することがあります。したがって、ナットが必要かどうかは、取り付ける部材の穴にねじ山があるかどうかや、締結部の構造によって決まります。ボルトとナットの種類やサイズの合わせ方についてはボルト・ナットとは?をご覧ください。
六角ボルトにワッシャーは必要?
六角ボルトにワッシャーが必ず必要というわけではありません。締結面に十分な強度と平滑性があり、ボルト頭部やナットの座面が適切に接触する場合は、ワッシャーを使用しないこともあります。一方、締結する部材が柔らかい場合や、ボルト頭部の荷重を広い範囲へ分散したい場合、締結面の傷や陥没を防ぎたい場合、穴が大きい場合などには平ワッシャーが有効です。平ワッシャーの役割や規格、使用時の注意点については平ワッシャー(平座金)とは?で詳しく解説しています。また、緩み対策を目的として特殊な座金を使用することもありますが、一般的なワッシャーを入れるだけで必ず緩みを防げるわけではありません。ワッシャーの必要性は、部材の材質、穴の大きさ、締付け荷重、振動の有無などを考慮し、設計図面や施工基準に従って判断することが重要です。用途別のワッシャーの種類・役割・選び方についてはこちらで解説しています。
六角ボルトは再使用できる?
六角ボルトは状態や用途によって再使用できる場合がありますが、すべてのボルトを繰り返し使用できるわけではありません。取り外したボルトに伸び、曲がり、亀裂、著しい錆や腐食、断面欠損、ねじ山のつぶれ、頭部の変形などがある場合は交換が必要です。また、塑性域まで締め付けて永久伸びが生じるボルトや、トルク・トゥ・イールド(TTY)ボルト、メーカーが再使用を禁止しているボルトは、外観に問題がなくても原則として再使用できません。繰り返し使用すると表面処理や摩擦状態が変わり、同じトルクで締めても適切な軸力を得られないことがあります。そのため、安全性が重視される機械や建築物、自動車などの重要な締結箇所では、新品への交換を基本とし、設計図面やメーカーの整備基準に従って判断することが重要です。
六角ボルトの締付トルクは?
六角ボルトの締付トルクは一律ではなく、ボルトの呼び径、ねじピッチ、強度区分、材質、表面処理、潤滑状態、ワッシャーの有無などによって異なります。特に潤滑されたボルトは摩擦が小さくなるため、乾燥状態と同じトルクで締めると、想定以上の軸力が発生する可能性があります。そのため、締付トルクは設計図面、製品メーカーの指定値、施工要領書などに従って設定することが基本です。一般的なトルク表を使用する場合も、ボルトの強度区分や摩擦条件が実際の使用条件と一致しているか確認する必要があります。トルク管理によって締め付ける場合は、適切に管理・校正されたトルクレンチを使用します。なお、締結部によっては回転角法など別の締付け管理方法が指定される場合があります。トルクレンチの校正時期や方法、費用についてはトルクレンチの校正とは?で詳しく解説しています。
六角ボルトの外し方は?
六角ボルトを外すときは、ボルト頭部の二面幅に合ったスパナ、めがねレンチ、ソケットレンチなどを確実に掛け、通常は反時計回りに回します。ボルトとナットで締結されている場合は、反対側が共回りしないように一方を工具で固定し、もう一方を緩めます。固着して動かない場合は、浸透潤滑剤をねじ部へ塗布して時間を置き、工具を奥まで掛けて少しずつ力を加えます。必要に応じてインパクトレンチを使用する方法もありますが、過度な力を加えるとボルトの頭部やねじ山を損傷するため注意が必要です。頭部の角がなめている場合は、なめたボルトに対応したリムーバーソケットなどの専用工具を使用します。頭部が破損してボルト軸が残っている場合には、スクリューエキストラクターなどを使用する方法があります。錆や焼付きによる固着が激しい場合は、無理に作業せず専門業者へ依頼することも検討してください。
M10六角ボルトのスパナ・レンチサイズは何mmですか?
JIS B 1180附属書JA系の一般的な六角ボルトでは、M10の二面幅は17mmです。一方、JIS B 1180本体規格では16mmの製品があります。同じM10でも適用規格によって頭部寸法が異なるため、実際の二面幅または製品規格を確認してください。
M12六角ボルトのスパナ・レンチサイズは何mmですか?
JIS B 1180附属書JA系では19mm、本体規格では18mmです。既存設備のボルトを交換する場合は、M12という呼び径だけで工具サイズを判断せず、六角頭部の二面幅を確認してください。