
トルクレンチは、ボルトやナットを指定された締付トルクで締め付けるための精密工具です。種類によって、締付け中のトルクを表示・確認できるものや、設定トルクへの到達を音や感触などで知らせるものがあります。正しく使用すれば、締め付け不足による緩みや、締めすぎによるボルト・ねじ山の破損を防ぎやすくなります。一方で設定値の合わせ方、持つ位置、力を加える方向などを間違えると、トルクレンチを使用しても正しいトルクで締め付けられない可能性があります。
特にプレセット型トルクレンチは、設定トルクに達して「カチッ」という合図が1回出た時点で、直ちに力を緩めることが重要です。確認のために何度も「カチカチ」と繰り返すと、増し締めによってオーバートルクになるおそれがあります。本記事では一般的なプレセット型を中心にデジタル型、ダイヤル型、タイヤ交換での使い方、正しい保管方法まで詳しく解説します。
トルクレンチの正しい使い方【9ステップ】
トルクレンチを使用する基本的な手順は、次のとおりです。ここでは、トルクレンチの中でも一般的な「可変式プレセット型」を例に、基本的な使用手順を説明します。
- 指定された締付トルクと締付方向を確認する
- ボルト・ナットを手または適切な工具で仮締めする
- 適合するソケットを取り付ける
- 目標トルクを設定する
- 設定値をロックする
- ソケットをボルト・ナットへ確実に掛ける
- 指定された力点を持ち、ゆっくり力を加える
- 「カチッ」という合図が1回出たら力を緩める
- 使用後はメーカー指定の状態へ戻して保管する
指定トルクと締付方向を確認する
最初に、締め付けるボルトやナットの指定トルクを確認します。指定値は、機械や車両の取扱説明書、整備要領書、設計図、施工要領などに記載されています。ボルト径が同じでも、強度区分、材質、表面処理、潤滑状態、座金の有無などによって適切な締付トルクは異なります。インターネット上の一般的な締付トルク表だけで判断せず、対象となる機械や設備の指定値を優先してください。
なお、締結部によってはトルク値だけでなく、所定のトルクまで締め付けた後に一定角度を回転させる「回転角法」などが指定されている場合があります。その場合は、対象となる機械や設備の指定された締付手順に従ってください。
また、トルクレンチによっては右ねじの締付けにしか対応していない製品があります。ラチェットの切替レバーが付いていても、左右両方向のトルク測定に対応しているとは限りません。左ねじを締める場合は、工具が左方向の締付けに対応しているか確認します。締付トルクと軸力の関係については「トルク管理とは?必要性・方法・軸力との関係を解説」で詳しく説明しています。あわせて、指定トルクが使用するトルクレンチの能力範囲内にあることを確認してください。必要なトルクが最大能力を超えている場合や、設定可能な最小値より低い場合は、対応する別のトルクレンチを使用します。
ボルト・ナットを仮締めする
本締めを行う前に、ボルトやナットを手または適切な工具で仮締めします。最初からトルクレンチだけでボルトを長い距離ねじ込むのではなく、ねじが正しくかみ合い、締結部材が適切に着座していることを確認してから本締めへ進みます。ボルトやナットが斜めに入った状態で締め付けると、ねじ山を損傷するおそれがあります。最初は手で数山ねじ込み、スムーズに回ることを確認すると安全です。インパクトレンチを仮締めに使用する場合は注意が必要です。一般的なインパクトレンチでは締付トルクを正確に管理することが難しく、仮締めの段階で指定トルクを超える可能性があります。メーカーが仮締め用途として指定している仮締めモードやトルクリミット機能がある場合は、その使用方法に従ってください。最終的な締付けは対象となる機械や設備の指定手順に従い、トルク法が指定されている場合は規定トルクに設定したトルクレンチで本締めを行います。
ボルトに合ったソケットを取り付ける
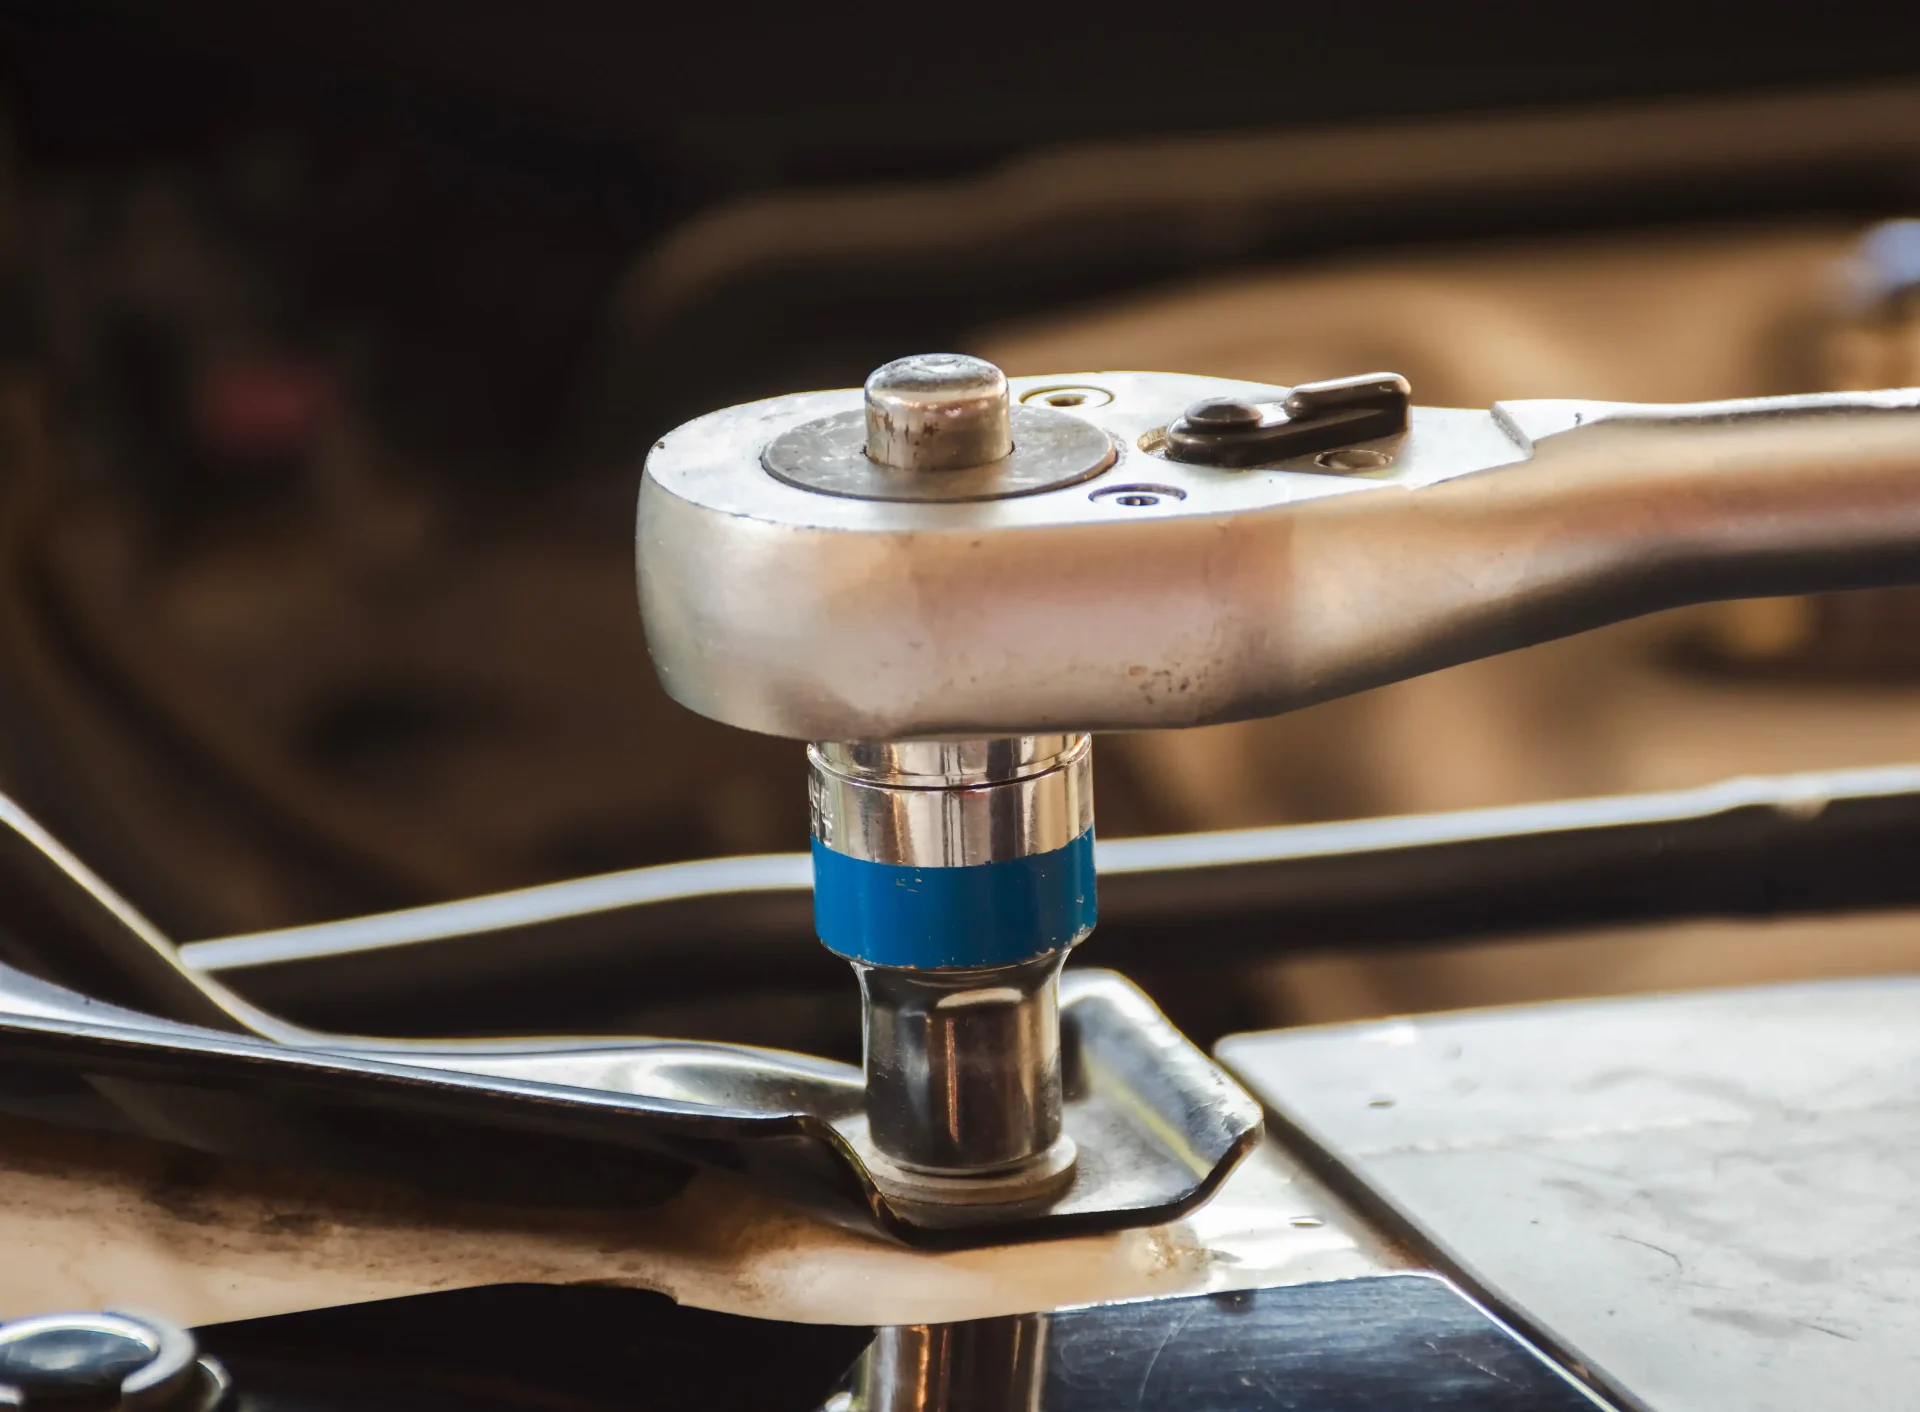
トルクレンチの差込角と、ボルトやナットの二面幅に適合するソケットを選びます。サイズが合っていないソケットを使用すると、ボルトやナットの角を傷めたり、作業中にソケットが外れたりする危険があります。ソケットや差込角に割れ、変形、摩耗、ガタつきがないことも確認してください。ソケットはトルクレンチの角ドライブへ確実に差し込み、ボルトやナットの奥までしっかりとはめます。浅く掛けた状態や斜めに掛けた状態で力を加えてはいけません。
ゆっくり力を加えて合図が出たら止める
トルクレンチをボルトやナットへまっすぐ取り付け、メーカーが指定する力点を握ります。体重を急に掛けたり、反動をつけたりせず、一定の速さでゆっくりと力を加えます。プレセット型では設定トルクに達すると「カチッ」という音や、手に軽いショックが伝わります。合図が出たら、その時点で直ちに力を緩めてください。さらに締め続けたり、確認のために何度も「カチッ」と繰り返したりすると、設定値を超えて締め付ける可能性があります。
トルクレンチの目盛りの読み方・設定方法
可変式のプレセット型トルクレンチでは、グリップを回して目盛りを合わせ、必要な締付トルクを設定します。一般的な製品では「主目盛り」と「副目盛り」を組み合わせて設定値を読み取ります。例えば、指定トルクが84N・mの場合、主目盛りを80N・m、副目盛りを4N・mに合わせることで84N・mに設定できます。ただし、目盛りの構成、1目盛り当たりの数値、設定方法は製品によって異なります。 以下では一般的な可変式プレセット型を例に説明しますが、実際に使用するときはトルクレンチ本体の表示と取扱説明書を必ず確認してください。
主目盛りと副目盛りを確認する
最初に、トルクレンチのグリップ付近にある主目盛りと副目盛りを確認します。主目盛りは、トルクレンチ本体またはシャフト部分に表示されている大きな単位の目盛りです。一方、副目盛りは回転するグリップ部分などに表示され、主目盛りだけでは設定できない細かなトルク値を調整するために使用します。例えば、主目盛りが20N・m刻み、副目盛りが1N・m刻みになっている製品であれば、主目盛りで大まかな値を設定し、副目盛りで1N・m単位の調整を行います。
| 確認する目盛り | 主な役割 | 例 |
|---|---|---|
| 主目盛り | 基準となる大きなトルク値を設定する | 40、60、80N・mなど |
| 副目盛り | 主目盛りに加える細かなトルク値を設定する | 1、2、3、4N・mなど |
注意点として、副目盛りの1目盛りが必ず1N・mとは限りません。 トルクレンチによって目盛り間隔や設定方式が異なるため、「副目盛りの数字=そのままN・m」と自己判断せず、使用する製品の表示を確認してください。
主目盛りと副目盛りを合計する
主目盛りと副目盛りを使用するタイプでは、基本的に主目盛りの値と副目盛りの値を組み合わせて設定トルクを読み取ります。例えば、主目盛りを80N・mに合わせ、副目盛りで4N・m分を加える製品であれば、
80N・m+4N・m=84N・m
となり、設定トルクは84N・mです。重要なのは、主目盛りだけを見て設定値を判断しないことです。副目盛りが「0」の位置からずれている場合、その分が主目盛りへ加算されるタイプがあります。設定後は、基準線と目盛りが正しく一致しているかを正面から確認してください。斜めから見ると目盛りの位置を読み違える可能性があるため、作業前に目線を合わせて確認すると設定ミスを防ぎやすくなります。
84N・mに設定する場合の例
ここでは、主目盛り80N・m、副目盛り1目盛り=1N・mのトルクレンチを例として、84N・mに設定する手順を説明します。
- ロックリングやロックつまみを解除する
- グリップを回して主目盛りを80N・mに合わせる
- さらにグリップを回して副目盛りの「4」を基準線に合わせる
- 「80N・m+4N・m=84N・m」であることを確認する
- 設定値が動かないようにロックする
つまり、次のようになります。
| 項目 | 設定値 |
|---|---|
| 主目盛り | 80N・m |
| 副目盛り | 4N・m |
| 設定トルク | 84N・m |
この状態で設定をロックすれば、84N・mで締付けを行う準備が完了します。ただし、この設定例は主目盛りと副目盛りを加算して設定する一般的なタイプの一例です。トルクレンチによって目盛りの刻み方や操作方法が異なるため、使用する製品の取扱説明書を優先してください。
設定後はロックする
目標トルクへ合わせたら、最後にロックリング、ロックつまみ、ロックボタンなどを操作して設定値を固定します。ロックしないまま使用すると、締付け作業中にグリップが動き、設定トルクが変化してしまう可能性があります。特に複数のボルトを連続して締め付ける場合は、作業途中で設定値が変わっていないか確認することも重要です。設定後は、次の3点を確認してから締付けを開始してください。
- 主目盛りと副目盛りが目標トルクに合っている
- ロック機構が確実に固定されている
- 設定値がトルクレンチの使用可能範囲内にある
設定可能範囲を超えて無理にグリップを回したり、最小目盛りより低い位置まで回したりしてはいけません。故障や精度低下につながる可能性があります。また、締付けが終了した後は、メーカーから別の指示がない限り、可変式プレセット型トルクレンチの設定値を能力範囲内の最小目盛りへ戻して保管します。0N・mまで無理に戻すのではなく、使用するトルクレンチの取扱説明書に指定された保管方法に従ってください。
種類別に見るトルクレンチの使い方
トルクレンチには、プレセット型、デジタル型、ダイヤル型、ビーム型などがあります。種類によって、設定トルクへの到達を確認する方法や操作時の注意点が異なります。基本的な「ソケットを確実に取り付ける」「指定された力点を持つ」「ゆっくり力を加える」といった操作は共通していますが、どのタイミングで締付けを止めるかは種類ごとに異なるため、使用するトルクレンチの特徴を理解しておくことが重要です。
| 種類 | トルクの確認方法 | 締付けを止めるタイミング | 主な特徴 |
|---|---|---|---|
| プレセット型 | 音・手に伝わる感触 | 「カチッ」という合図が出た時点 | 同じトルクで繰り返し締めやすい |
| デジタル型 | 液晶・音・LED・振動など | 設定値への到達表示・通知が出た時点 | 数値を確認しながら締め付けられる |
| ダイヤル型 | ダイヤルと指針 | 指針が目標値に達した時点 | 締付け中のトルクを直読できる |
| ビーム型 | 指針と目盛り | 指針が目標値に達した時点 | 構造が比較的シンプル |
プレセット型トルクレンチの使い方
プレセット型では、設定トルクに達して「カチッ」という合図が出たら、その時点で力を緩めて締付けを終了します。確認のために何度もクリックさせる操作は避けてください。クリック後も力を加え続けたり、繰り返し荷重をかけたりすると、締結部がさらに回転してオーバートルクになるおそれがあります。原則として、最初の合図で締付けを終了してください。
※目盛りの読み方やトルクの設定方法については、前述の「トルクレンチの目盛りの読み方・設定方法」で詳しく説明しています。
デジタルトルクレンチの使い方
デジタルトルクレンチは、締付け中のトルクをセンサーで測定し、液晶画面などへ数値で表示するタイプです。使用前に、バッテリー残量、測定単位、締付方向、目標トルクを確認します。ゼロ設定が必要な製品では、ハンドルへ力を加えていない状態で電源を入れ、メーカー指定の手順で初期設定を行います。
締付けを開始すると、目標トルクへ近づくにつれて音やLEDなどで知らせ、設定値に達すると別の音、光、振動などで通知する製品があります。設定値への到達を確認したら、それ以上力を加えず締付けを終了します。プレセット型とは異なり、明確な「カチッ」という機械的な感触がない製品もあるため、使用前にその製品の通知方法を確認してください。
ダイヤル型・ビーム型トルクレンチの使い方
ダイヤル型とビーム型は、締付け中のトルクを指針と目盛りで確認する直読式のトルクレンチです。プレセット型のように設定値へ達したことをクリック音で知らせるのではなく、作業者が目盛りを確認しながら目標トルクで止めることが基本です。使用前に指針がゼロ位置にあることを確認し、締付け中は目盛りを正面から確認しながら、ゆっくりと力を加えます。目標値へ達した時点で力を緩めて締付けを終了してください。
斜めから目盛りを見ると視差によって読み取り誤差が生じる可能性があります。できるだけ目盛りの正面から確認できる姿勢で使用します。置き針を備えたダイヤル型では、締付け後の最大トルクを確認できる製品もあります。測定方法や置き針のリセット方法は製品によって異なるため、取扱説明書に従ってください。
正しい持ち方と力のかけ方
トルクレンチは持つ位置や力を加える方向によって、実際にボルトへ加わるトルクが変化する場合があります。
メーカー指定の力点(有効長位置)を握る
一般的なプレセット型やシグナル式トルクレンチには、メーカーが想定した力点があります。通常はグリップ中央や、グリップに表示されたライン付近です。グリップの極端に前側や後端を持つと、有効長が変化し、設定値どおりのトルクを加えられない場合があります。グリップに力点を示すラインやマークがある場合は、その位置を中心に握ります。補助のためにもう一方の手を添える場合も、工具の途中やヘッド付近から締付方向の力を加えないようにしてください。指定された力点以外から回転力を加えると、製品によっては測定値へ影響する可能性があります。大型トルクレンチなど、メーカーが両手での操作方法を指定している場合は、その指示に従います。
レンチに対して直角方向へ力を加える
力は、トルクレンチの柄に対して直角方向へ加えます。上や下へ大きく傾けたり、横方向へこじったりすると、正しくトルクが伝わらない可能性があります。ボルトやナットに対してソケットが斜めにならないようにし、安定した姿勢で操作してください。
反動をつけず、ゆっくり力を加える
トルクレンチへ急激に力を加えると、設定トルクに達した後も勢いで締め続け、オーバートルクになる可能性があります。弾みをつけたり、レンチを足で踏んだり、上に乗ったりせず、メーカーが指定する力点へ徐々に力を加えてください。大型トルクレンチなど大きな操作力が必要な場合は、安定した姿勢を保ち、メーカーの指示に従ってゆっくり力を加えます。
延長パイプやアダプターに注意する
トルクレンチのグリップへパイプを差し込んで柄を延長してはいけません。メーカーが使用を認めた専用延長ハンドルを除き、グリップへパイプを差し込んで使用してはいけません。小さな操作力で大きなトルクを加えられるようになるため、過大な力や急激な荷重が加わりやすく、オーバートルクや工具の破損を招く危険があります。クローフットレンチなどのアダプターを取り付け、有効長が変わる配置で使用する場合は、設定トルクの補正が必要になることがあります。アダプターの向きや寸法によって計算条件が異なるため、自己判断せず、トルクレンチまたはアダプターのメーカーが指定する計算方法に従ってください。
タイヤ交換でのトルクレンチの使い方
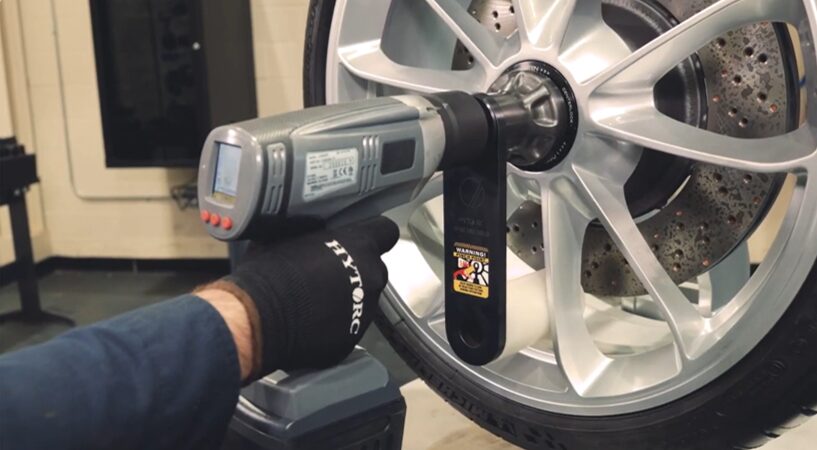
タイヤ交換ではインパクトレンチだけで本締めを完了させず、最後にトルクレンチを使用して車両指定のトルクで締め付けることが重要です。インパクトレンチとの役割の違いや注意点は「インパクトレンチの活用方法と注意点」で解説しています。
車両指定の締付トルクを確認する
ホイールナットの締付トルクは、車種、ホイール、ナットの形状などによって異なります。取扱説明書や整備要領書に記載されている指定値を確認してください。「一般的な乗用車だからこの数値」と自己判断するのは避けます。
ホイールナットを仮締めする
ホイールナットは最初から工具で強く締めず、手でねじ込んでください。最初から斜めに入っている状態で工具を使用すると、ねじ山を損傷する可能性があります。すべてのナットが正しく入ったことを確認してから、ホイールが偏らないように対角線順で軽く仮締めします。
対角線順に規定トルクで本締めする

車両の取扱説明書に従い、平坦で安定した場所に停車してパーキングブレーキと輪止めを使用します。ジャッキだけで車両を支えた不安定な状態で、トルクレンチへ大きな力を加えてはいけません。本締めを行う車両の状態やタイミングは車種によって異なるため、車両メーカーが指定する手順を優先してください。
本締めでは、4穴・5穴・6穴などナットの本数に応じて、対角線に近い順番で締め付けます。最初から1本だけを強く締めず、ホイールが均等に着座するよう、必要に応じて複数回に分けて締め付けます。プレセット型では、各ナットで「カチッ」という合図が1回出た時点で力を緩めます。
トルクレンチでやってはいけない使い方
「カチッ」を何度も繰り返す
プレセット型は、設定値に達したことを「カチッ」という合図で知らせますが、ボルトを自動的に締められない状態へする工具ではありません。合図の後も力を加え続ければ、さらにトルクが加わります。確認のために何度も「カチカチ」と繰り返さず、1回の合図で締付けを終了してください。

固着したボルトを緩める
左方向のトルク測定に対応している製品であっても、固着したボルトの緩め作業に使用できるとは限りません。緩め作業に使用する場合は、メーカーがその用途を認めているか確認してください。
メーカーが緩め方向での測定や使用を明示している製品を除き、一般的なプレセット型トルクレンチをボルトの緩め作業へ使用することはおすすめできません。特に、錆、焼き付き、接着剤などで固着し、必要トルクが分からないボルトを緩めると、工具の最大能力を超える可能性があります。
ラチェットの切替レバーが左右へ動いても、左右両方向のトルク測定や通常の緩め作業に対応しているとは限りません。緩め作業にはブレーカーバー、スピンナーハンドル、インパクトレンチなど、用途に適した工具を使用してください。
能力範囲を超えて使用する
トルクレンチには、使用できる最小トルクと最大トルクが定められています。目盛りの範囲を超えてグリップを回したり、最大能力を超える締付けに使用したりしてはいけません。必要なトルクが工具の能力範囲に含まれていない場合は、対応する別のトルクレンチを使用してください。多数の大型ボルトや手動では負担が大きい高トルク作業では「電動トルクレンチの仕組み・選び方」も選択肢になります。
「カチッ」という合図だけで締付け済みボルトを検査する
すでに締め付けられているボルトへトルクレンチを掛け、「カチッ」と鳴るかどうかだけで施工時の締付トルクを正確に判断することはできません。締付け後は、ねじ部や座面の摩擦状態、部材のなじみなどが変化します。また、確認作業によってボルトがさらに回転すると、増し締めになります。締付け済みボルトを検査する場合は、対象物の管理基準やメーカーが指定する検査方法に従ってください。
締付け済みボルトの検査には、増し締めトルクを測定する方法や専用の検査用トルクレンチなどが使用される場合があります。検査方法は締結部の管理基準に従ってください。
使用後の保管・点検・校正方法
プレセット型は最小目盛りへ戻す
使用後のプレセット型トルクレンチは、メーカーから別の指示がない限り、能力範囲内の最小目盛りへ戻して保管します。設定値を高い状態のまま長期間保管すると、内部スプリングへ負荷が掛かり続け、精度へ影響する可能性があります。ただし、目盛りを最小値より下まで無理に回してはいけません。デジタルトルクレンチには、使用後に設定値を最小へ戻す必要がない製品もあります。取扱説明書を確認してください。

使用前後に日常点検を行う
使用前後に次の項目を確認します。
- 本体やグリップに変形やひび割れがないか
- 角ドライブやラチェットに大きなガタつきがないか
- ソケットが確実に固定できるか
- 目盛りや液晶が正しく確認できるか
- ロック機構が正常に作動するか
- クリック音や感触に異常がないか
- 社内基準で設定した次回校正予定日を過ぎていないか
使用後は汚れや水分を拭き取り、専用ケースへ収納します。精密工具であるため、工具箱へ投げ込んだり、高温多湿な場所へ放置したりしないでください。
定期的に精度確認・校正を行う
トルクレンチは、使用回数や経年変化によって精度が変化する可能性があります。メーカーの推奨期間、使用頻度、使用環境、社内の品質管理基準に従って精度確認や校正を行ってください。1年に1回を目安とするメーカーもありますが、すべての工具に一律で適用できる期間ではありません。使用頻度が高い場合や、重要な締結作業へ使用する場合は、使用回数などを基準に短い周期で管理することがあります。次の場合はトルクレンチの使用をいったん中止し、通常の校正時期を待たずに点検や精度確認を行い、必要に応じて校正を実施してください。トルク精度に影響する修理や部品交換を行った場合は、修理後に校正を行い、必要に応じて調整してください。
- トルクレンチを落下させた
- 最大能力を超える力を加えた
- クリック音や表示に異常がある
- 締付結果にばらつきが見られる
- トルク精度に影響する修理や部品交換を行った
トルクチェッカーなどを使用した日常的な精度確認は、トルクレンチの状態やトルク出力の変化を確認するために有効です。ただし、こうした中間的な精度確認は、所定の設備・手順によって実施する校正とは目的や管理方法が異なります。一方、品質管理上の校正として実施・記録する場合は、適切な校正設備・手順を用い、使用する測定標準の計量トレーサビリティを確保することが重要です。校正証明書などの必要書類については、社内の品質管理基準や顧客要求に従ってください。校正方法、期間、費用、証明書についてはトルクレンチの校正とは?費用・期間・方法・依頼先・証明書を解説で詳しく説明しています。
トルクレンチの使い方に関するよくある質問
左右どちらの方向にも使用できますか?
製品によって異なります。ラチェットレバーが左右へ切り替えられても、両方向のトルク測定に対応しているとは限りません。左ねじを締める場合は、取扱説明書の対応方向を確認してください。
トルクレンチでボルトを緩めてもよいですか?
メーカーが緩め方向での測定や使用を明示している製品を除き、一般的なプレセット型を通常の緩め作業へ使用することはおすすめできません。特に、締付トルクが分からないボルトや固着したボルトには使用せず、ブレーカーバーやスピンナーハンドルなど、緩め作業に適した工具を使用してください。
トルクレンチの目盛りはどうやって合わせますか?
可変式のプレセット型トルクレンチでは、ロックを解除してグリップを回し、主目盛りと副目盛りを組み合わせて目標トルクに合わせます。 例えば、主目盛りが80N・m、副目盛りが4N・mであれば、設定トルクは84N・mです。設定後は目盛りが正しい位置にあることを確認し、ロックリングやロックつまみで固定してから使用します。ただし、目盛りの刻み方や設定方法は製品によって異なるため、必ず使用するトルクレンチの取扱説明書を確認してください。また、設定可能範囲を超えて無理に回してはいけません。
「カチッ」は何回鳴らせばよいですか?
プレセット型トルクレンチでは、設定トルクに達して「カチッ」という合図が1回出た時点で締付けを終了します。確認のために何度もクリックさせる操作は避けてください。クリック後も力を加え続けたり、繰り返し荷重をかけたりすると、締結部がさらに回転してオーバートルクになるおそれがあります。合図が出たらすぐに力を緩め、それ以上締め付けないことが基本です。
一度締めたボルトをトルクレンチで確認できますか?
一度締め付けたボルトにトルクレンチを掛けて「カチッ」と鳴るか確認しても、施工時にどのトルクで締め付けられたかを正確に確認することはできません。締付け後は、ねじ部や座面の摩擦状態、部材のなじみ、締結体の状態などが変化するため、再び回転させるために必要なトルクと、施工時の締付トルクは必ずしも一致しません。また、確認作業によってボルトがさらに回転すると、意図しない増し締めになる可能性があります。締付け済みボルトを検査する場合は、単純に「カチッ」と鳴るかどうかで判断せず、対象となる機械・設備の整備要領書やメーカーが指定する検査方法に従ってください。
N・mとはどのような単位ですか?
N・m(ニュートンメートル)はトルクを表す単位です。トルクは、回転中心から力の作用線までの垂直距離と力の大きさによって決まります。例えば、回転中心から1mの位置で、回転半径に対して直角方向へ100Nの力を加えた場合、トルクは100N・mです。
校正はどのくらいの頻度で必要ですか?
一律の期間では決められません。メーカーの指定、使用回数、使用環境、要求される品質、社内基準に基づいて決めます。落下、過負荷、修理、測定結果の異常があった場合は、次回校正予定日前でも点検や精度確認を行ってください。
使用後は0N・mまで戻す必要がありますか?
0N・mまで戻す必要はありません。可変式プレセット型は、メーカーから別の指示がない限り、能力範囲内の最小目盛りへ戻します。最小値より下まで無理に回すと故障の原因になるため、取扱説明書に従ってください。
トルクレンチを仮締めから使用してもよいですか?
使用自体は可能ですが、一般的には通常のラチェットハンドルなどでボルトやナットを着座させ、最後の本締めにトルクレンチを使用すると効率的です。インパクトレンチを仮締めに使用する場合は注意が必要です。一般的なインパクトレンチでは締付トルクを正確に管理することが難しく、仮締めの段階で指定トルクを超える可能性があります。メーカー指定の仮締めモードなどがある場合はその使用方法に従い、最終的な締付けは対象物の指定された締付手順に従ってください。トルク法が指定されている場合は、規定トルクに設定したトルクレンチで本締めを行います。
トルクレンチの正しい使い方を守って締付精度を管理しよう
トルクレンチは、指定トルクを設定するだけで正しく締め付けられるわけではありません。対象物の指定トルクと締付方向を確認し、適合するソケットを奥まで差し込み、メーカーが指定する力点へゆっくりと力を加えることが重要です。
可変式プレセット型では、設定トルクへの到達を知らせる合図が出た時点で、それ以上力を加えないことが重要です。使用後は、メーカーから別の指示がない限り、設定値を能力範囲内の最小目盛りへ戻して保管してください。
使用するトルクレンチの取扱説明書と対象物の整備要領を優先し、日常点検と定期的な精度確認・校正を行うことで、締付け品質の安定と作業事故の防止につながります。