トルク管理とはボルトやナットを指定された締付けトルクで締め付け、その作業結果を確認・管理することです。締め忘れ、締付け不足、締めすぎを防ぎ、締結品質を安定させるために行います。ただし、同じトルクで締めても、潤滑状態や摩擦条件によってボルトに発生する軸力は変わります。本記事では、トルク管理の必要性、締付けトルクの決め方、現場での手順、検査・記録のポイントを解説します。
| 項目 | 内容 |
|---|---|
| 管理する値 | 締付けトルク |
| 本来の目的 | 必要な軸力を安定して発生させること |
| 主な管理項目 | トルク値、潤滑、表面処理、締付け順序、工具精度、作業記録 |
| 主な工具 | 手動式トルクレンチ、電動・エアー・油圧トルクレンチ |
トルク管理とは
トルク管理は、工具の設定値を合わせて締め付ける作業だけを指すものではありません。規定トルクの決定、締結条件の統一、適切な工具の選定、工具精度の確認、作業結果の記録まで含めた品質管理です。同じトルク値で締め付けても、ボルトの材質や強度区分、表面処理、潤滑状態、ねじ面・座面の摩擦が異なれば、発生する軸力も変わります。そのため、トルク管理では「何N・mで締めるか」と同時に「どのような条件で締めるか」を統一することが重要です。
トルクとはボルトを回転させる力の作用
トルクとは、ボルトやナットを回転させようとする力の作用で、単位はN・m(ニュートンメートル)です。回転中心から力を加える位置までの方向に対して、直角に力を加える場合、次の式で求められます。
T=F×L
・T:トルク(N・m)
・F:加える力(N)
・L:回転中心から力を加える位置までの距離(m)
例えば、回転中心から0.5mの位置に100Nの力を直角に加えると、トルクは50N・mになります。実際にトルクレンチを使用する際は、工具で指定された位置を握り、指定された方向に力を加えてください。詳しくは「トルクレンチの使い方」で解説しています。
トルク管理の本当の目的は軸力を安定させること
ボルトを締め付けるとボルトは軸方向にわずかに伸びます。伸ばされたボルトには元の長さへ戻ろうとする力が発生し、その力によって締結部材同士が押さえつけられます。この力が軸力です。軸力を直接測定することは容易ではありません。そのため、現場では比較的測定しやすい締付けトルクを利用して、必要な軸力を間接的に管理する方法が広く採用されています。
【関連記事】確実な締付けのための軸力とは何か
トルク管理と軸力管理の違い
トルク管理と軸力管理では締結状態を判断するために管理する値が異なります。トルク管理は、ボルトやナットを回すときのトルク値を管理し、そこから軸力を間接的にコントロールする方法です。作業方法が分かりやすく、幅広い締結作業に導入できます。一方、軸力管理はボルトの伸びや張力を測定して、締結部材を押さえつけている力をより直接的に管理する方法です。高い精度が求められる重要な締結部では油圧ボルトテンショナーや超音波軸力計などが使用されます。
| 比較項目 | トルク管理 | 軸力管理 |
|---|---|---|
| 管理する対象 | 締付けトルク | ボルト軸力・伸び量 |
| 軸力の確認方法 | トルクから間接的に管理 | 軸力や伸びをより直接的に管理 |
| 摩擦の影響 | 受けやすい | 比較的受けにくい |
| 主な工具 | トルクレンチ、電動・油圧トルクレンチ | ボルトテンショナー、超音波軸力計、ロードセル |
| 導入しやすさ | 比較的導入しやすい | 専用設備や専門知識が必要 |
| 適した作業 | 一般的な機械・設備の締結 | 大型フランジ、重要締結部、高精度な軸力管理 |
トルク管理が必要な理由
ボルトは、強く締めれば安全になるわけではありません。締付けが弱すぎても強すぎても、締結部に問題が発生します。規定されたトルク値と作業条件を管理し、適切な締結状態を再現することが重要です。
締付不足による緩み・漏えい・疲労破壊を防ぐ
締付けが不足するとボルトに必要な軸力が発生せず、締結部材を十分に保持できません。その結果、次のような問題が発生する可能性があります。
- 振動や繰返し荷重によるボルトの緩み
- 締結部材のズレやガタつき
- 配管フランジからの漏えい
- 機械や設備の異音・振動
- ボルトに加わる変動荷重の増加
- ボルトの疲労破壊
- 部品の脱落や設備の損傷
ボルトが目に見えて緩んでいなくても、軸力が不足すると締結部材が微小に動くことがあります。その動きによってボルトへ繰り返し荷重が加わり、最終的に疲労破壊へつながる場合があります。
過剰な締付けによるボルトや部材の破損を防ぐ
必要以上のトルクで締め付けるオーバートルクも危険です。過剰な軸力が発生すると次のような問題を招く可能性があります。
- ボルトの降伏や破断
- ボルトやナットの変形
- ねじ山の損傷
- めねじ側のねじ山の引抜け
- フランジや取付部材の変形
- ガスケットの過度な圧縮や損傷
手動式トルクレンチが作動した後に何度も締め付けたり、長いパイプを継ぎ足して過大な力を加えたりすると、設定値を超えて締め付けてしまう可能性があります。トルク管理の目的はできるだけ強く締めることではありません。締結部に必要な軸力をボルトや部材を損傷させない範囲で発生させることです。
締め忘れ・本締め漏れを防ぐ
トルク管理では、各ボルトの締付けトルクだけでなく、対象となるすべてのボルトの本締めが完了したかも確認します。ボルト本数が多い作業や、途中で作業者が交代する現場では、仮締めのまま残る箇所がないように管理することが重要です。ボルト番号と作業記録を対応させ、未施工箇所と施工済み箇所を区別します。締付け完了後のマーキングは作業状況の確認に役立ちますが、印があることだけで規定トルクや必要な軸力を保証できるわけではありません。
作業品質を統一して履歴を残す
トルク管理には作業者による締付けばらつきを抑える役割もあります。感覚だけで締め付けると、作業者の経験、体格、工具の使い方によって締付け結果が変わります。規定トルクと作業手順を定めれば、誰が作業しても一定の締結品質を再現しやすくなります。さらに締付けたボルト、作業者、施工日時、設定値、実測値などを記録すれば、作業品質の証明やトラブル発生時の原因調査にも活用できます。
締付けトルク値の決め方と締め付けトルク表の見方
トルク管理を行うには、最初に適切な締付けトルク値を設定する必要があります。ただし、ボルト径だけを見てトルク値を決めることはできません。同じサイズのボルトでも、強度区分や潤滑状態などによって適切な値が変わります。
設計値やメーカー指定値を最優先する
締付けトルクを決める際は、次の資料に記載された値を優先します。
- 設計図・設計仕様書
- 機械や設備の取扱説明書
- メーカーの施工要領
- ボルトや締結部品の仕様書
- ガスケットメーカーの指定条件
- 適用される規格や社内作業基準
一般的な締め付けトルク表は条件が一致している場合の参考値です。メーカーや設計者による指定値がある場合は、そちらを使用します。適用する資料の優先順位は、対象設備や工事の仕様によって異なります。資料間で指定値や施工条件が一致しない場合は、自己判断で選ばず、設計者や設備メーカーに確認してください。
締付けトルクと軸力の関係式
締付けトルクと軸力の関係は一般的に次の式で表されます。
- T:締付けトルク(N・m)
- K:トルク係数
- d:ボルトの呼び径(m)
- F:目標軸力(N)
トルク係数によって軸力はどのくらい変わるのか
例えば、M20のボルトを400N・mで締め付けた場合、計算上の軸力はトルク係数によって次のように変化します。
F=T÷(K×d)
| トルク係数K | 計算式 | 計算上の軸力 |
|---|---|---|
| 0.15 | 400÷(0.15×0.020) | 約133kN |
| 0.20 | 400÷(0.20×0.020) | 100kN |
| 0.25 | 400÷(0.25×0.020) | 80kN |
同じ400N・mで締め付けても、トルク係数が0.15の場合と0.25の場合では、計算上の軸力に約1.7倍の差が生じます。この例からも、トルク値だけでなく摩擦条件を統一することが重要だと分かります。
なお、この数値はトルク係数の影響を説明するための計算例であり、M20ボルトの推奨締付けトルクを示すものではありません。実作業では、設計値やメーカー指定値を優先してください。
目標軸力、ボルト径、トルク係数が分かれば、必要な締付けトルクを概算できます。ただし、トルク係数は常に一定ではありません。潤滑剤、表面処理、ねじ面、座面、座金などの条件によって変化します。
締め付けトルク表の見方
締め付けトルク表を使用するときは、少なくとも次の項目を確認します。
- ボルトの呼び径
- ねじピッチ
- ボルトの強度区分
- ボルトとナットの材質
- 表面処理
- 潤滑剤の有無と種類
- 座金の有無
- 表に記載された値が推奨値か上限値か
表にM20やM24などのボルトサイズが記載されていても、強度区分や潤滑条件が異なれば、その数値をそのまま使用することはできません。締付けトルクの大部分はねじ部と座面の摩擦に使われます。そのため、摩擦条件が変わるとボルトを伸ばすために使われる力の割合も変わります。例えば、乾燥状態を前提としたトルク値を潤滑剤が塗布されたボルトにそのまま適用すると、想定より大きな軸力が発生する可能性があります。締め付けトルク表を使用する際は、数値だけでなく、その値がどのような条件を前提としているかを確認することが重要です。
現場で行うトルク管理の手順
正確なトルク管理を行うには適切な工具を使って設定値まで締め付けるだけでは不十分です。締結条件の確認から作業結果の記録まで一連の工程として管理します。
1.締結条件と規定トルク値を確認する
作業前に次の項目を確認します。
- ボルト・ナットの材質と強度区分
- ボルト径とねじピッチ
- 表面処理
- 座金の種類と有無
- 潤滑剤の種類と塗布範囲
- 締結部材やガスケットの仕様
- 規定トルク値
- 締付け順序と締付け回数
- ボルトやナットの再使用可否
条件が不明な場合は推測で締め付けず、設計者やメーカーへ確認します。
2.ボルト・ナット・座面の状態をそろえる
ねじ部や座面に錆、傷、汚れ、異物があると、摩擦条件が変化します。必要に応じて清掃し、部品に損傷がないことを確認します。潤滑剤が指定されている場合は、種類、使用量、塗布する位置を統一します。一部のボルトだけに異なる潤滑剤を使用すると、同じトルクで締め付けても軸力に差が生じる可能性があります。
3. 使用工具の能力範囲と校正状態を確認する
使用するトルクレンチの設定・測定範囲に規定トルクが含まれていることを確認します。能力範囲外では使用せず、対象となるトルク値、ボルトサイズ、作業スペースに適した工具を選定してください。あわせて、工具の管理番号、校正日、次回校正日、外観、作動状態を確認します。落下、過負荷、強い衝撃などがあった工具は、外観に問題がなくても使用を中止し、点検・精度確認を行います。校正と点検の違いや校正周期については、トルクレンチの校正とは?で詳しく解説しています。
4.指定された順序と段階で締め付ける
複数のボルトを締め付ける場合、1本ずつ最終トルクまで締めると、締結部材が偏って変形する可能性があります。特に配管フランジでは、対角線順に締め付け、低いトルクから複数回に分けて目標値へ近づける段階締めが一般的です。ただし、締付け順序、各段階のトルク比率、締付け回数は対象物によって異なります。実際の作業では、メーカーの施工要領や社内作業基準を優先してください。
5.締付け結果をトルク管理表へ記録する
締付け後はトルク値だけでなく、誰が、いつ、どの工具で作業したかを記録します。トルク管理表には次のような項目を設けます。
| 管理項目 | 記入内容の例 |
|---|---|
| 作業日時 | 2026年○月○日 |
| 設備・締結箇所 | 設備名、フランジ番号 |
| ボルト番号 | No.1、No.2など |
| ボルト仕様 | M20、強度区分8.8など |
| 規定トルク・許容範囲 | 施工要領などに記載された値・許容範囲 |
| 工具の設定値 | 設定トルク、または設定圧力と換算トルク |
| 潤滑条件 | 潤滑剤の種類、塗布箇所 |
| 使用工具 | 工具名、型式 |
| 工具管理番号 | 社内管理番号 |
| 校正情報 | 校正日、次回校正日 |
| 作業者・確認者 | 氏名または社員番号 |
| 備考 | 部品交換、異常の有無など |
| 締付け時の実測値 | 測定機能で取得した値。取得していない場合は「未測定」 |
| 本締め完了 | ボルト番号ごとの完了・未完了 |
| 検査方法・検査値 | 締付け後の検査を実施した場合に記録 |
| 判定・判定基準 | 合格・不合格と、適用した施工要領など |
データ記録機能を備えたトルクレンチや締結管理システムを使用すれば、記入漏れや転記ミスを減らし、作業履歴を効率的に保存できます。工具に設定した値を、そのまま実測トルクとして記録しないでください。実測値を取得できない工具では、設定値と本締め完了の確認結果を記録します。油圧と換算表から求めたトルクも、締結箇所で直接測定した値とは区別します。
締付け後の確認・検査方法
締付け時に管理したトルクと、締付け後の検査で得られるトルクは、必ずしも一致しません。検査方法によって測定する状態が異なるため、検査値を施工時のトルクとして扱わないことが重要です。検査方法、対象本数、判定基準は、設計仕様や施工要領に基づいて事前に定めます。
| 検査方法 | 確認する内容 | 注意点 |
|---|---|---|
| 増締めトルク法 | 締付け方向に力を加え、ボルトやナットが再び回り始めるときのトルクを確認する | 施工時の締付けトルクと必ず一致するわけではない |
| 戻しトルク法 | 緩める方向に力を加え、回り始めるときのトルクを確認する | 緩めた後の再締付け手順を定める必要がある |
| マーク法 | 締付け位置に印を付け、一度緩めた後、元の位置まで締め直すときのトルクを確認する | 作業完了を示すマーキングとは異なる |
これらの検査は締結状態を変化させる場合があるため、対象の締結部に適用できるかを確認したうえで実施します。検査値を規定の締付けトルクと単純に比較せず、施工要領などで定めた検査方法と判定基準に従ってください。
トルク管理に使用する工具
トルク管理工具は必要なトルク、ボルトサイズ、作業本数、作業スペース、記録の必要性などを考慮して選定します。
| 作業条件・目的 | 検討する工具 | 選定時の確認点 |
|---|---|---|
| 作業本数が少なく、手作業で対応できる | 手動式トルクレンチ | 規定トルクが使用範囲内か |
| 締付け値を表示・保存したい | 測定・記録機能付きトルクレンチ | 保存するデータの種類、ボルト番号との対応 |
| 締結本数が多く、作業負担を減らしたい | 電動・エアートルクレンチ | トルク範囲、電源・空圧設備、反力の取り方 |
| 大型ボルトや高トルクに対応したい | 油圧トルクレンチ | 必要トルク、設置スペース、反力受け、圧力管理 |
手動式・デジタル式トルクレンチ
手動式トルクレンチは、比較的小さなボルトや作業本数の少ない現場に適しています。クリック式は、設定トルクに到達すると音や感触で作業者に知らせます。合図が出た後も力を加え続けたり、繰り返し作動させたりしないことが重要です。デジタル式には、締付けトルクを画面で確認できるものや、作業結果を保存・転送できるものがあります。手動式トルクレンチの設定方法や正しい力の加え方については、トルクレンチの正しい使い方で詳しく解説しています。
電動・エアートルクレンチ
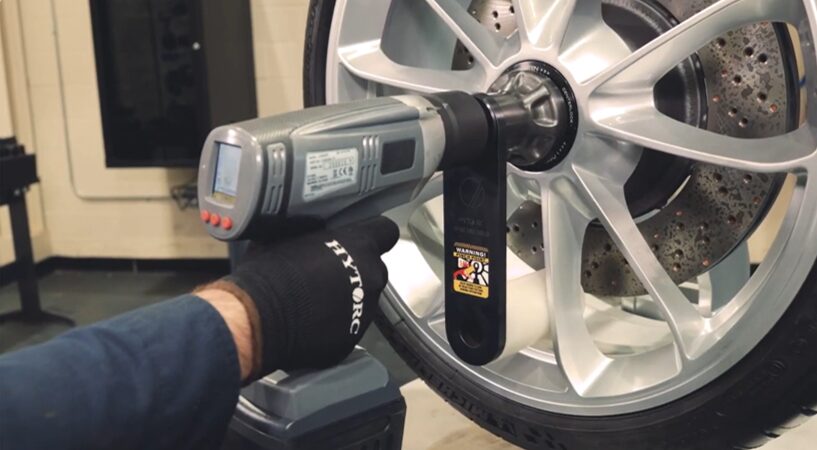
電動トルクレンチやエアートルクレンチはボルトの本数が多い現場や、手動では負担が大きい高トルク作業に適しています。設定したトルクで自動停止する工具を使用すれば、作業者の負担を抑えながら、締結品質を統一しやすくなります。ただし、一般的なインパクトレンチとは機構やトルク精度が異なるため、混同しないことが重要です。
【関連記事】電動トルクレンチの仕組みと特徴
油圧トルクレンチ
油圧トルクレンチは大型ボルトや非常に高いトルクを必要とする作業に適しています。主に、次のような現場で使用されています。
- 石油・化学プラント
- 火力・原子力発電設備
- 風力発電設備
- 大型配管フランジ
- 橋梁・鉄塔
- 建設機械
- 造船・重工業
正確なトルクを出力するには、工具に対応した圧力・トルク換算表を使用するとともに、工具、ポンプ、圧力計を含むシステム全体について、メーカーの基準や社内規定に基づく点検・精度確認を行うことが重要です。
【関連記事】油圧トルクレンチの基本知識
トルク管理でよくある5つの失敗
潤滑条件を確認せずにトルク値だけを合わせる
潤滑剤の有無や種類が変わると、ねじ面と座面の摩擦も変化します。乾燥状態を前提としたトルク値を潤滑されたボルトへ適用すると、想定以上の軸力が発生する可能性があります。トルク値と潤滑条件は必ずセットで管理します。
フランジボルトを1本ずつ最終トルクまで締める
1本ずつ最終トルクまで締めると、フランジが偏って締まり、ガスケット面圧が不均一になる可能性があります。対象物の施工要領に従い、対角線順や段階締めによって均等に締め付けます。
インパクトレンチだけで本締めを完了する
一般的なインパクトレンチは打撃によって締め付けるため、厳密なトルク管理には適していません。仮締めに使用する場合でも、本締めには規定トルクに対応したトルクレンチを使用します。
クリック式トルクレンチを何度も作動させる
設定トルクに到達した後、確認のために何度も「カチカチ」と作動させると、増し締めによって設定値を超える可能性があります。合図が1回出た時点で力を緩め、締付けを終了します。
校正期限が切れた工具を使用する
設定値が正しくても、工具の実際の出力がずれていれば正確なトルク管理はできません。工具の管理番号、校正日、次回校正日を記録し、校正期限が切れた工具を現場で使用しない仕組みが必要です。
ボルト締結の管理方法の種類と選び方
ボルト締結の管理方法には、トルク法、回転角法、トルクこう配法、ボルトの軸力や伸びを管理する方法などがあります。必要な精度、作業環境、ボルトの大きさ、締結本数、安全上の重要度などを考慮して、対象となる締結部に適した方法を選定します。
トルク法
トルク法とはトルクレンチ、電動トルクレンチ、油圧トルクレンチなどを使用し、あらかじめ設定されたトルク値まで締め付ける方法です。作業方法が分かりやすく、幅広い締結作業に導入できることがメリットです。一方、潤滑状態、表面処理、錆、汚れ、ねじ面や座面の状態によって摩擦が変化すると同じトルクで締め付けても発生する軸力が変わります。したがって、トルク法ではトルク値だけでなく、締結部品の仕様や摩擦条件も統一する必要があります。
回転角法
回転角法とは、ボルトやナットが着座した後、基準位置から指定された角度まで回転させる方法です。回転角法には弾性域で締め付ける方法と塑性域まで締め付ける方法があり、軸力のばらつきは締付け領域や初期締付け条件によって異なります。ただし、適切な軸力を得るには、初期トルク、締付け角度、ボルトの材質、強度区分、ねじピッチ、有効長さなどを正しく設定しなければなりません。塑性域まで締め付ける方式では使用後のボルトを再利用できない場合があります。
トルクこう配法
トルクこう配法とは、締付け中の回転角に対するトルクの上昇率を監視し、その変化からボルトの降伏点付近を検出して締付けを制御する方法です。トルクと回転角を測定・解析できる専用工具や制御装置を使用します。単に締付け途中の異常を検出する機能とは区別されます。
軸力を直接管理する方法
軸力を直接管理する方法には、次のようなものがあります。
- 油圧ボルトテンショナーによる締結
- ボルトの伸び量の測定
- 超音波軸力計による測定
- ロードセルを用いた軸力測定
油圧ボルトテンショナーは、ボルトを回転させるのではなく、油圧によって軸方向へ直接引き伸ばします。ねじ部や座面の摩擦による影響を受けにくく、大型フランジなどで軸力を均一化したい場合に有効です。ただし、油圧ボルトテンショナーでは、油圧を解除して荷重をナットへ移行する際に、最終軸力が低下する場合があります。そのため、目標軸力に対する補正値を設定し、メーカーが指定する施工手順に従う必要があります。
| 管理方法 | 管理する値 | 主な特徴 | 適した用途 | 注意点 |
|---|---|---|---|---|
| トルク法 | 締付けトルク | 導入しやすく汎用性が高い | 一般機械、設備整備、大型ボルト | 摩擦によって軸力が変化する |
| 回転角法 | 着座後の回転角度 | 指定した回転角を指標として締付けを管理する | 自動車、量産組立、回転角が指定された締結 | 初期トルクや角度の設定が必要 |
| トルクこう配法 | 回転角に対するトルクの上昇率 | ボルトの降伏点付近を検出して締付けを制御する | 降伏点付近での締付けが指定された締結部 | 専用工具・制御装置と適切な施工条件が必要 |
| 軸力管理法 | 軸力・ボルトの伸び | 軸力をより直接的に管理できる | 大型フランジ、圧力容器、風力発電 | 設備、補正、専門知識が必要 |
トルク管理に関するよくある質問
インパクトレンチでトルク管理はできますか?
一般的なインパクトレンチは打撃によってボルトを締め付けるため、厳密なトルク管理には適していません。インパクトレンチを仮締めに使用する場合でも、本締めには規定トルクに対応したトルクレンチなどを使用します。ただし、使用工具と作業方法についてメーカーや施工要領の指定がある場合は、その指示を優先してください。
トルクレンチは校正が必要ですか?
トルクレンチは精密な測定工具であり、使用や経年によって精度が変化する可能性があります。そのため、メーカーの指定、使用頻度、使用環境、社内の品質管理基準に基づいて定期的に精度を確認します。工具を落下させた場合や、能力範囲を超える力を加えた場合も、使用を中止して点検することが重要です。
トルク管理と締結管理は同じ意味ですか?
トルク管理は締結管理の一つです。締結管理には、トルク法のほか、回転角法、トルクこう配法、ボルトの伸びや軸力を管理する方法などがあります。トルクを使用しない方法が指定されている場合でも、締結管理そのものが不要になるわけではありません。
トルク管理のまとめ
トルク管理とは、指定された締付けトルクを用いて、ボルトに必要な軸力を安定して発生させるための管理です。正確なトルク管理を行うには、次の点が重要です。
- 設計値やメーカー指定値を優先する
- ボルトの仕様、表面処理、潤滑条件を統一する
- 対象に適した締結管理方法と工具を選ぶ
- 校正・精度確認された工具を使用する
- 指定された順序と段階で締め付ける
- 作業条件と結果をトルク管理表へ記録する
同じトルクで締め付けても、摩擦条件が異なれば発生する軸力は変わります。そのため、トルク値だけを合わせるのではなく、締結条件、工具精度、作業手順、記録まで含めて管理することが重要です。大型ボルトの締付けトルク設定や、電動・油圧トルクレンチ、ボルトテンショナーの選定でお困りの場合は、ボルトの仕様、必要トルク、作業本数、作業環境をご確認のうえ、締結工具メーカーへご相談ください。