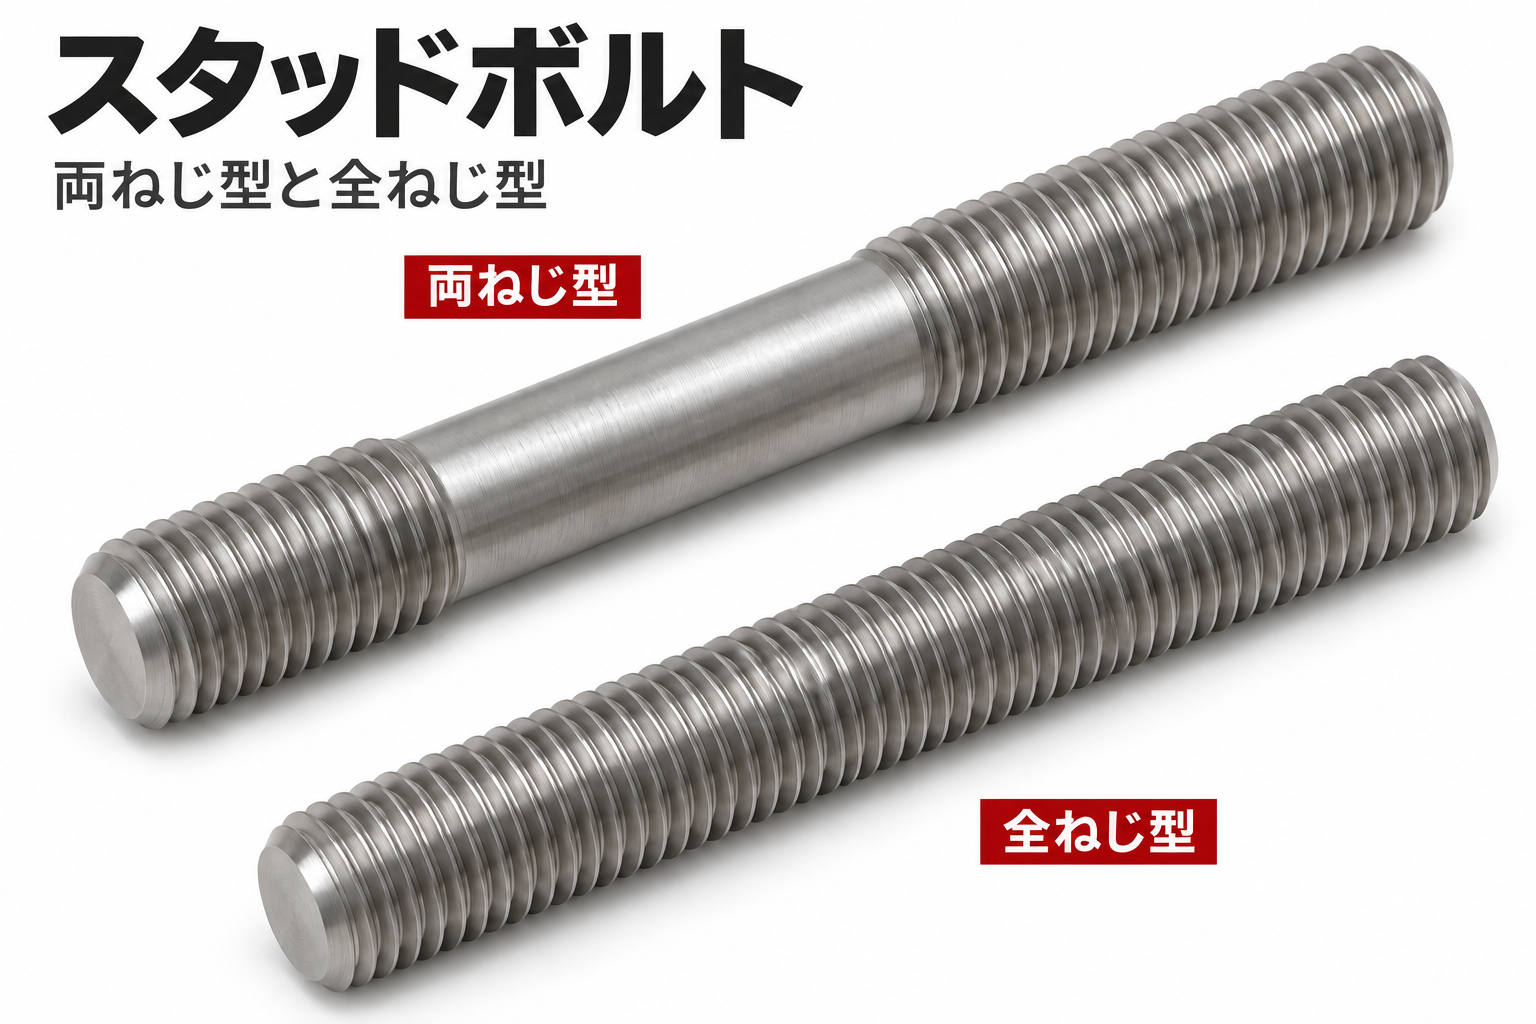
スタッドボルトとは一般に頭部がなく、両端または全長におねじを設けたボルトです。一端を機械本体のめねじにねじ込んで使う「植込みボルト」と、部材を貫通させて両側のナットで締結するタイプがあり、機械・エンジン・配管フランジなどに使用されます。
選定や作業で大切なのは、形だけで判断せず、取り付け構造と指定条件を確認することです。同じM10でもピッチや強度が異なることがあり、スタッド自体の取り付け条件と、部品を固定するナットの締付条件は区別して管理します。スタッドの取り付けには、製品に応じて手締め、取付トルク、植込み深さ、突出し長さなどの指定があります。
この記事では、スタッドボルトの意味、規格・種類・用途、サイズの読み方、締め方・外し方を解説します。設備保全や部品選定で間違えやすい点も、比較表と具体例で確認できます。
スタッドボルトとは?構造と締結の仕組み
頭部の代わりにねじとナットを使うボルト
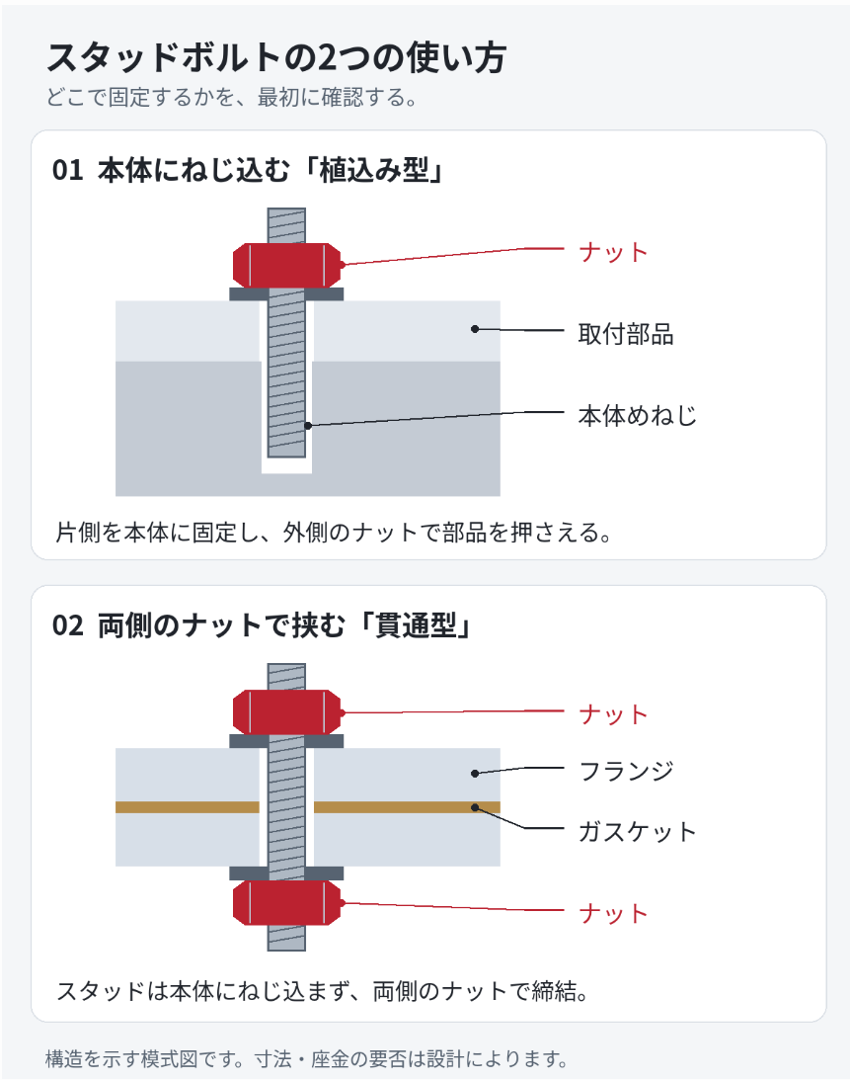
六角ボルトには工具を掛ける頭部がありますが一般的なスタッドボルトは棒状です。軸の両端にだけねじがあるものと軸のほぼ全長にねじがあるものに分かれます。メーカーの説明でも、頭部がなく、軸の一部または全部にねじを持つボルトとして扱われています。機械本体にねじ込むタイプでは、本体側のめねじが片側を支え、外側のナットが取り付ける部品を押さえます。フランジなどを貫通するタイプでは、両側のナットが部材を挟み込みます。ナットを締めるとスタッドボルトが軸方向にわずかに伸びて引張力が生じ、その反力で部材が押さえ付けられます。このボルトの軸方向の力を軸力といいます。締結の目的は必要な軸力を適切に与えて維持することです。
植込みボルト・寸切りボルトとの違い
「植込みボルト」は取り付け方を、「全ねじ・寸切り」は主に形状を表す言葉です。したがって、呼び方だけでは用途や性能まで特定できません。植込みボルトは一方を機械本体などに植え込み、もう一方にナットを取り付けて使います。JIS B 1173の植込みボルトでは、植込み側とナット側でねじの公差条件が異なるため、両端を同じものとして扱わないことが重要です。一方、寸切りボルトは全長にねじがある棒状の部品を指す呼び方として使われます。配管用の全ねじスタッドと似ていても、材料規格、強度、熱処理、検査条件が一致するとは限りません。一般用の寸切りボルトを外径と長さだけで高温・高圧配管に代用することは避けてください。
スタッドボルトの種類と他のボルトとの違い
| 種類・呼び方 | 構造と使い方 | 確認する点 |
|---|---|---|
| 植込みボルト | 一端を本体のめねじに固定し、反対側のナットで部品を締結 | 植込み側の識別、ねじ公差、植込み長さ、取付条件 |
| 両ねじスタッド | 両端にねじ、中央にねじのない軸部を持つ形状 | 植込み用か、両側ナット用か。両端のねじ仕様 |
| 全ねじスタッド | ほぼ全長にねじがあり、配管フランジなどでは両側にナットを使用 | 材料規格、長さの測り方、ナットとの組み合わせ |
| 六角穴・二面幅付きなど | 端部や軸部に、取り付け時に工具を掛ける形状を設けた製品 | 使用工具と許容トルク。工具掛け部が本締め用とは限らない |
| 六角ボルト | 頭部を持ち、めねじまたはナットと組み合わせて締結 | 頭部・工具のスペース、ボルト長さ、強度 |
「両ねじ」「全ねじ」は形状による分類なので、「植込み」と完全に別の分類ではありません。図面でどこが固定され、どのナットを回して締結するかを確認すると、必要な部品と工具を整理できます。
溶接スタッド・頭付きスタッド・ハブボルトは別構造
建築分野で使う頭付きスタッドや、鋼板などに溶接するねじ付きスタッドも「スタッド」と呼ばれます。しかし、母材への固定は溶接によるもので、ねじ込み型と同じ締め方・外し方はできません。頭付きスタッドにはJIS B 1198に対応する製品があります。
自動車のホイールを取り付けるハブボルトには頭部や回り止めのスプラインを持ち、ハブに圧入する形式もあります。圧入型をダブルナットで回して抜こうとせず、車両メーカーの整備要領に従います。
スタッドボルトの主な用途と採用するメリット
| 用途 | 使用例 | 重視する条件 |
|---|---|---|
| 機械・製造設備 | カバー、ケーシング、治具、各種取付部 | 繰り返し脱着する頻度、本体めねじの保護、工具の作業空間 |
| エンジン・排気系 | シリンダーヘッド、マニホールド、ターボ周辺 | 熱、振動、固着、車種・部品固有の取付指定 |
| 配管・バルブ | フランジ継手、弁の接続部 | 圧力・温度、ガスケット、ボルト軸力の均一性 |
| 圧力容器・発電設備 | ふた、熱交換器、タービンなどの締結部 | 適用規格、材料証明、締結方法、検査・作業記録 |
本体側のめねじを繰り返し脱着せずに済む
植込みボルトを本体に残し、外側のナットだけを外す構造では、部品の取り外しのたびに本体めねじを使い直す必要がありません。アルミニウムなどの比較的軟らかい母材では、めねじを傷める機会を減らす設計上の利点があります。
部品を取り付ける際のガイドになる
あらかじめ突出したスタッドに部品の穴を合わせることで、組付け位置を合わせやすくなります。ただし、精密な位置決めが必要な箇所ではダウエルピンなどを併用します。スタッドを、設計で認められていない吊り具や重量物の仮支持として使用してはいけません。
保全方法に合わせて締結部を設計できる
両側ナットの構造では、両端からの工具アクセスや交換作業を考慮できます。大型設備では、必要なねじの突出し長さを確保してボルトテンショナーを使用する設計もあります。ただし、スタッドボルトなら六角ボルトより必ず強い、緩まない、漏れないというわけではありません。締結性能は、材料・形状・軸力・相手部材・使用環境を含めて決まります。
スタッドボルトの規格・サイズ・寸法の見方
JIS・ASTMは何を規定しているかで使い分ける
スタッドボルトに関係する規格には、製品の形状・特性、材料・機械的性質、ねじの寸法など、異なる役割があります。一つの規格番号だけで、締結部のすべての条件が決まるわけではありません。
| 規格 | 主な対象 | 実務での確認点 |
|---|---|---|
| JIS B 1173 | 一般に用いる鋼製の植込みボルト | 製品形状、寸法、植込み側とナット側のねじ条件など |
| JIS B 0205シリーズ | 一般用メートルねじ | 呼び径、ピッチなどのねじ仕様 |
| JIS B 1051 | 強度区分を規定した炭素鋼・合金鋼製ボルトなどの機械的性質 | 指定された強度区分と適用範囲 |
| JIS G 4107 | 高温用合金鋼ボルト材 | SNB7などの材料指定、熱処理・検査条件 |
| ASTM A193/A193M | 高温・高圧用などの合金鋼・ステンレス鋼製ボルティング | 規格番号に加え、グレード、クラスなどの指定 |
| ASTM A320/A320M | 低温用の合金鋼・ステンレス鋼製ボルティング | 使用温度、グレード、衝撃試験などの要求 |
| ASTM A194/A194M | 高温・高圧用途などのナット | スタッドに適合するナットの材質・グレード |
JISの植込みボルトについてはOSGの技術解説、SNB7については製造元資料、ASTMについては規格発行元の公開概要を参照しています。[2][4][5][6][7]規格は改訂されるため、実際の調達では図面や契約で指定された版を確認してください。本表は規格の役割を整理したもので、規格本文や製品の適合証明に代わるものではありません。
M8・M10・M12などの呼び径とピッチ
「M10×1.5」は、メートルねじで呼び径が10mm、ピッチが1.5mmであることを表します。ピッチは隣り合うねじ山の間隔です。「M10×1.25」も呼び径は10mmですが、ピッチが異なるためM10×1.5のナットとは組み合わせられません。[8]
| ねじの呼び | 呼び径(mm) | 並目ピッチ(mm) |
|---|---|---|
| M6 | 6 | 1.0 |
| M8 | 8 | 1.25 |
| M10 | 10 | 1.5 |
| M12 | 12 | 1.75 |
| M16 | 16 | 2.0 |
| M20 | 20 | 2.5 |
| M24 | 24 | 3.0 |
上表は代表的なメートル並目ねじの組み合わせです。[9]スタッドボルトの全長・ねじ部長さ・強度を示す表ではありません。細目ねじやインチねじもあるため、現物の外径だけで判断せず、図面やピッチゲージなどで確認します。
長さは「全長」「植込み長さ」「ナット側のねじ長さ」を分ける
選定時は、次の寸法をセットで確認します。
- 全長:スタッド全体の端から端までの長さ。
- 植込み側のねじ部長さ:本体側に入る部分のねじ長さ。
- 実際の植込み深さ: 図面で指定された基準面から、スタッドの植込み側端部までの深さ。
- 有効かみ合い長さ: おねじとめねじが有効にかみ合い、荷重を伝達する軸方向の長さ。面取りや不完全ねじ部を考慮して確認する。
- ナット側のねじ部長さ: ナット側に設けられたねじ部分の長さ。ナットが必要な位置まで進み、十分なかみ合いを確保できることを確認する。取り付け部品や座金の厚さは、スタッドの全長・突出し長さ・ねじ開始位置と併せて確認する。
- 突出し長さ:ナットの外に出る部分。使用工具やテンショナーの必要寸法も確認。
カタログの「呼び長さ」「L」「ℓ」は、製品によって測定範囲が異なることがあります。「M10×50だから全長50mm」と決めつけず、寸法図で基準位置を確認してください。
また、止まり穴では先端の不完全ねじ部や底部の余裕も必要です。止まり穴では、不完全ねじ部、必要なかみ合い長さ、穴底との位置関係を確認します。穴底への接触の可否は製品・設計の指定によります。指定がない状態で、穴底に強く突き当てて固定しないでください。
スタッドボルトの選び方|交換・発注前の確認項目
材質・強度は見た目やサイズだけでは分からない
一般的な機械用、腐食環境用、高温用、低温用では、求められる材料特性が変わります。「ステンレスだから高強度」「硬い材料なら高温でも使用できる」とは限りません。
| 確認する項目 | 確認内容 |
|---|---|
| 材料・強度 | 材質記号、強度区分または規格グレード、必要な熱処理 |
| 使用環境 | 温度、圧力、流体、腐食、振動、繰り返し荷重 |
| ねじ仕様 | メートル/インチ、呼び径、ピッチ、左右ねじ、公差、両端の違い |
| 組み合わせる部品 | ナットの強度・高さ、座金の要否と仕様、本体めねじの材質・状態 |
| 表面処理・潤滑 | めっき・コーティング、指定潤滑剤、締付トルクの前提条件 |
| 証明・履歴 | 材料証明書、検査成績、製造ロット、交換履歴が必要か |
JISの「SNB7」とASTMの「A193 B7」など、近い用途で見かける記号でも、同じ記号として読み替えることはできません。代替の可否は成分だけでなく、機械的性質、熱処理、試験、寸法範囲、証明書の要求まで比較して判断します。
どちら側をねじ込むかは図面で確認する
植込みボルトには、植込み側とナット側でねじ長さや公差が異なるものがあります。短いねじ側を植え込む製品もありますが、「短い側が必ず本体側」というルールを全製品に当てはめないでください。メーカーの寸法図、刻印・識別方法、取付説明書を優先します。
本体めねじの強度や材料によって、必要なかみ合い長さも変わります。「ねじ径の何倍」という一般的な目安だけで、重要設備の植込み深さを決めないことが大切です。
発注時は仕様を一つの表にまとめる
手配漏れを防ぐには、用途/適用図面/規格・版/材質・強度/両端のねじ/全長と各ねじ長さ/表面処理/ナット/必要書類/数量を明記します。交換品を探す際は、取り外した現物の写真と刻印に加え、設備図面や元の部品番号も共有すると確認しやすくなります。
スタッドボルトの締め方|植込みとナット締結を分ける
スタッドボルトの「締める」には、①スタッド自体を本体へ取り付ける作業と、②ナットで部品を締結する作業があります。それぞれの管理値を混同しないでください。
以下は一般的な右ねじの植込み型を説明するものです。実作業では対象機器の整備要領・施工手順を優先し、停止・隔離、残圧の除去、温度の確認、取り付け部品の支持を済ませてから作業します。
専用のスタッドボルトセッターを使う方法
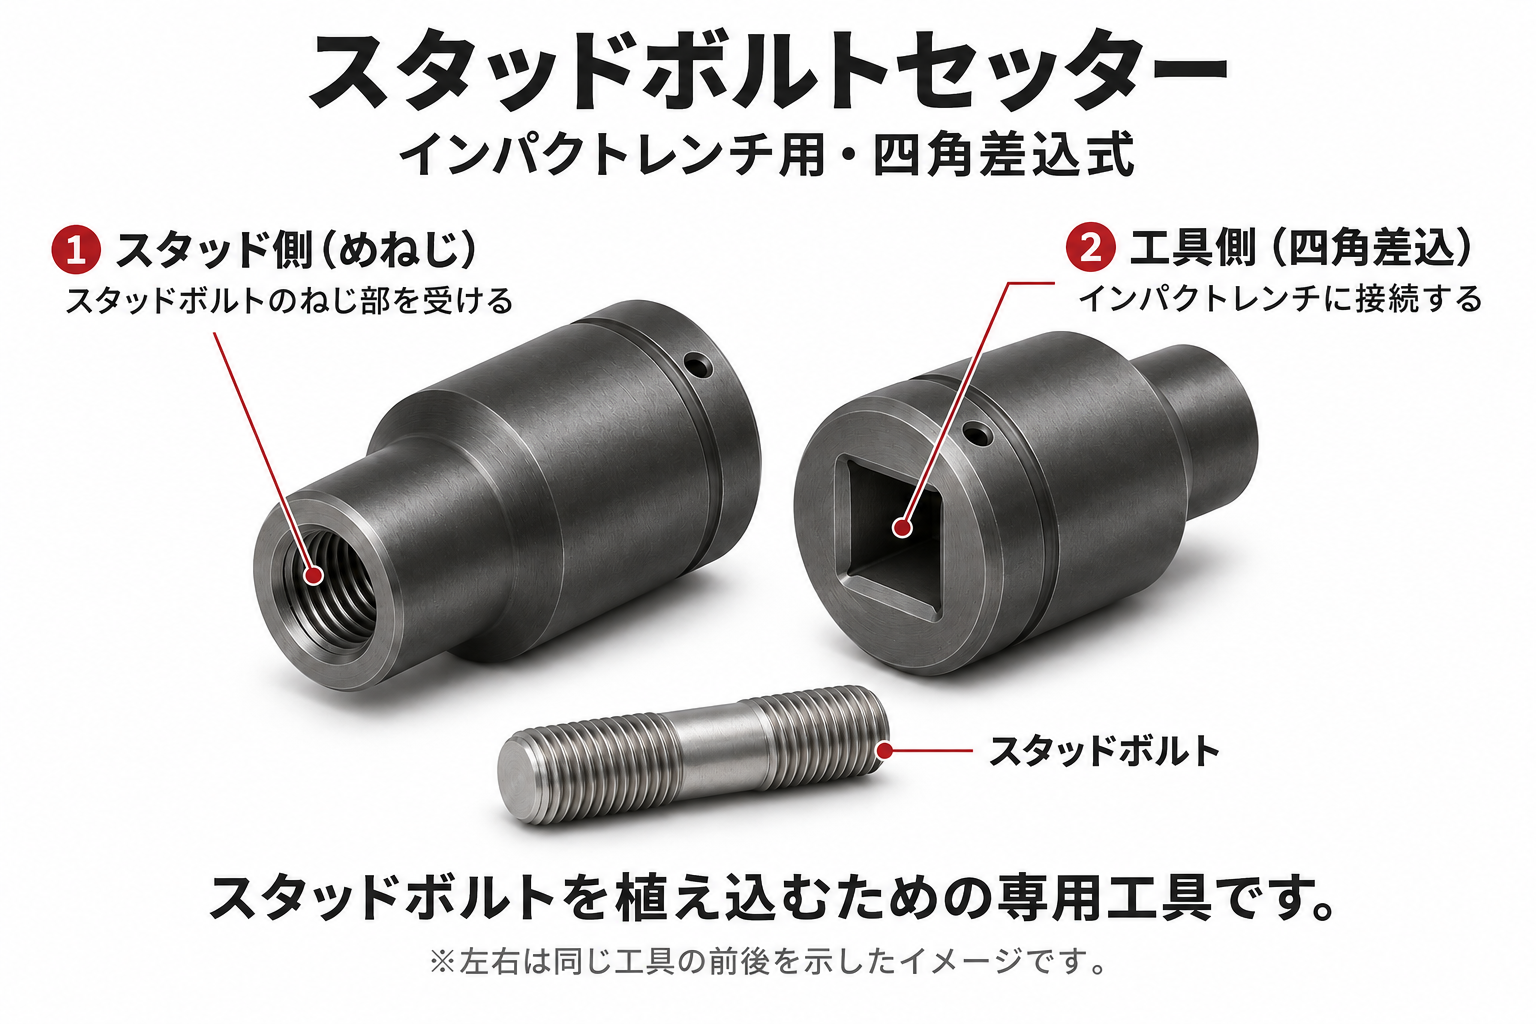
スタッドボルトセッターは、頭部のないスタッドを取り付けるための工具です。適合する呼び径とピッチの製品を選び、指定された方法でスタッドを保持して植え込みます。製品によっては挿入専用で、取り外しには使えません。TONEも挿入専用のセッターを案内しています。[10]工具が電動工具対応であっても、設備側が許容する締付方法・速度・トルクを超えないようにします。
ダブルナットで取り付ける方法
ダブルナットは、2個のナットを締め合わせて、スタッドを回すための工具掛けを一時的に作る方法です。内側は本体に近いナット、外側はスタッドの自由端に近いナットと呼びます。
- ねじを点検する。スタッドと本体めねじの仕様、植込み方向、傷・腐食・異物を確認します。潤滑剤やねじ固定剤は指定がある場合に指定どおり使用します。
- 本体めねじに正しく掛ける。軸を合わせて、斜めにねじ込んでいないことを確認します。植込みねじには締まりばめとなる仕様もあるため、「最後まで手で回ること」を全製品の合格条件にはしません。
- 自由端側にナットを2個取り付ける。適合する径・ピッチ・強度のナットを使い、両方に十分なねじのかみ合いを確保します。本体に押し付けて固定するのではなく、ナット同士を接触させます。
- 2個のナットを締め合わせる。内側をレンチで保持し、外側を内側に締め付けて、スタッドと一緒に回せる状態にします。ナットやねじを傷めるほど締め込まないでください。
- 外側のナットを回して植え込む。右ねじでは自由端から本体へ向かって見て時計回りに回し、指定された深さ・突出し寸法・取付トルクなどを満たします。穴底への突き当てで固定することは、設計指定がない限り行いません。
- ナット同士の固定を解除する。スタッドが動かないように2本のレンチでナット間の締め合わせを解き、ナットを取り外します。スタッドが一緒に動いた場合は取付状態を再確認します。
メーカーの取付説明書でも、ダブルナットによるスタッドの取り付けと、解除時にスタッドを動かさないことが指示されています。ただし、個別製品に記載されたトルク値を別のスタッドに流用してはいけません。
部品を取り付けてナットを本締めする
スタッドの取り付け後、部品と指定された座金・ナットを組み付けます。ねじが正常にかみ合い、部品が正しく着座していることを確認し、指定順序・指定トルクまたは指定された別の方法で締結します。
植込み時に強く締めたからといって、取り付け部品に必要な軸力が与えられたことにはなりません。また、ナットを締める際にスタッド自体が回り、植込み深さが変わっていないかも確認します。
関連記事:トルクレンチの使い方と正しい締め方
スタッドボルトの締付トルクはどう決める?
M10・M12などのサイズだけでは決められない
すべてのM10スタッドに共通する締付トルクはありません。少なくとも、植込み側かナット側か、材質・強度、ピッチ、本体めねじ、潤滑、座面、必要軸力、ガスケットや部材の許容荷重を確認する必要があります。
まず設備メーカーの整備要領、承認された図面・施工手順に従います。値がない、または資料間で指定が食い違う場合は、設計担当者や設備メーカーに確認します。一般的なトルク表は、その表の前提条件が一致して初めて参考になります。
締付トルクと軸力の関係
ナットによる一般的なトルク法の締結では、概算の関係式として次の式を使います。
T=K×d×F
- T:締付トルク[N・m]
- K:トルク係数[単位なし]
- d:ねじの呼び径[m]
- F:軸力[N]
計算例:呼び径20mm=0.020m、目標軸力50,000N、トルク係数0.20と仮定すると、T=0.20×0.020×50,000=200N・mです。
これは式の意味を示すための仮定計算で、M20の推奨締付トルクではありません。目標軸力の妥当性や締結部の強度は別途確認が必要です。また、この式を植込み側の取付トルクの算出にそのまま使用することはできません。
潤滑条件を変えると同じトルクでも軸力が変わる
トルク係数は一定ではなく、ねじ面・座面の状態や潤滑などの影響を受けます。[13]上の例でトルク200N・mを変えず、Kだけが0.20から0.15に変わったと仮定すると、計算上の軸力は50kNから約66.7kNになります。
「固着を防ぐために潤滑剤を追加し、締付トルクは乾燥時の指定値のまま」という作業は、想定以上の軸力を生じさせるおそれがあります。潤滑剤・塗布位置・表面処理とトルク値を一組の条件として管理してください。
配管フランジのスタッドボルトを締めるときの注意点
配管フランジでは、スタッド1本の締付トルクだけでなく、複数のボルトによってガスケットに適切な圧縮を与えることが重要です。締付け不足だけでなく、締付け過多や偏りも、ガスケット・フランジの損傷や漏えいにつながります。
- 設備を安全な状態にする。流体・圧力・熱源を隔離し、残圧や危険な残留物がないことを確認します。
- 締結部品を照合する。スタッド、ナット、ガスケット、必要な座金が、指定仕様に合っているか確認します。
- 接触面と位置関係を確認する。フランジ面の傷、異物、芯ずれ、平行度などを点検します。大きな配管のずれをボルトで無理に引き寄せません。
- 潤滑と初期組付けをそろえる。指定位置に指定潤滑剤を使用し、ねじのかみ合いとナットの着座を確認します。
- 指定された順序・段階で締める。対角順序などを用いた段階締めが使われますが、適切なパターン、段階数、最終確認方法は締結部の条件と承認手順によって決めます。
- 完了状態を確認・記録する。ボルト位置、使用工具、設定値、潤滑条件、作業者、異常の有無などを記録します。
圧力境界のボルト締結フランジについては、ASME PCC-1が組立手順を検討するための規格の一つです。適用範囲と設備の要求を確認して利用します。特定の増し締め率や順序を、すべてのフランジに共通する手順として扱うことはできません。
油圧トルクレンチとボルトテンショナーの違い
| 方法 | 力の与え方 | 主な確認点 |
|---|---|---|
| トルクレンチによる締結 | ナットを回して締付トルクを与える | トルクと潤滑条件、工具の測定・出力範囲、反力を受ける位置 |
| ボルトテンショナーによる締結 | スタッドを軸方向に引っ張り、ナットを着座させた後に油圧を解放する | ねじの突出し長さ、工具の設置空間、荷重移行による損失、残留軸力 |
テンショナーでは、油圧で引っ張っているときの荷重と、油圧を抜いた後に残る軸力が同じとは限りません。ナットやねじの変形、接触面のなじみなどによる荷重損失を考慮します。工具の種類だけで締結品質が決まるのではなく、接合部に合う手順と管理が必要です。
スタッドボルトの外し方|ダブルナットと専用工具
ダブルナットで外す基本手順
次の方法は、ねじ込み型の右ねじスタッドが対象です。まず部品の荷重・残圧・熱を除去し、取り外しても部品が落下しない状態を作ります。2個のナットを十分に掛けられるねじ長さがない場合は、この方法を使いません。
- 突出したねじを確認・清掃する。ねじの損傷、腐食、固定剤の使用、左右ねじを確認します。
- 内側のナットを取り付ける。本体寄りに配置し、ナット全体に必要なかみ合いを確保します。本体に押し付けないでください。
- 外側のナットを取り付ける。内側のナットに接触させます。
- 2個のナットを締め合わせる。内側を保持し、外側を締めて、ナット同士を固定します。
- 内側のナットにレンチを掛けて緩める。自由端から本体へ向かって見て反時計回りに回します。ナットだけが動く、スタッドがねじれるなどの異常があれば中止します。
- 取り外し後に両方のねじを点検する。スタッドだけでなく、本体側のめねじにも損傷がないか確認します。
| 作業 | 主に回すナット | 右ねじの回転方向 |
|---|---|---|
| 植え込む | 外側:本体から遠いナット | 時計回り |
| 抜き取る | 内側:本体に近いナット | 反時計回り |
回転方向は、いずれもスタッドの自由端から本体へ向かって見た方向です。左ねじでは逆になります。ここでのダブルナットは取り付け・取り外しのための一時的な方法で、部品を固定するための緩み止め施工とは目的が異なります。
スタッドボルトリムーバー・プーラーで外す方法
専用工具には、ローラーやコレットなどでスタッドを保持するものがあります。適合径、必要な突出し長さ、工具を掛けられる位置、取り外し方向を確認して使用します。
工具によっては、保持部分に傷が付く場合があります。KTCのスタッドボルトリムーバーにも、ねじ部をつかむ際の損傷に関する注意があります。[16]再使用を予定している場合は、工具の選定段階でねじ・軸部への影響を確認してください。
長い延長パイプや強い打撃で無理に回すと、スタッドの折損だけでなく本体めねじの損傷につながります。手動用工具へのインパクトレンチ使用も、工具メーカーが認めていない限り行いません。
外れない・折れた・共回りする場合の対処
| 症状 | 考えられる原因 | 最初に確認すること |
|---|---|---|
| 途中からねじ込めない | 径・ピッチ違い、斜め入り、異物、ねじの損傷、植込みねじ固有のはめ合い | 力を増やす前に図面とねじ仕様、取付方向を照合する |
| ナットだけが回る | ダブルナットの締め合わせ不足、かみ合い不足、損傷 | ナットとねじの状態を確認。締め合わせを強めるだけで解決しない |
| スタッドが固着して動かない | 腐食、かじり、固定剤、過大な締付け | 原因と使用可能な薬剤・工具を確認し、適切な取り外し方法に切り替える |
| ナットを緩めるとスタッドも抜ける | ナット側の固着、植込み側の保持不足など | 分解後に両側のねじと取付条件を点検し、植込み状態を再管理する |
| スタッドが曲がる・ねじれる | 過大な力、工具の偏り、固着 | 作業を中止し、荷重の掛け方と取り外し方法を見直す |
| スタッドが折れた | 腐食、疲労、過大荷重、取り外し時の無理な力など | 原因と破断位置を確認し、母材を傷めない除去・修復方法を検討する |
固着したときは「さらに強く回す」前に原因を確認する
浸透剤が役立つ場合もありますが、使用できる薬剤は母材・シール・使用流体などの条件によります。ねじ固定剤が原因の場合も、種類とメーカー指定の取り外し方法を確認する必要があります。
加熱や溶接は、母材の材質変化、シールの損傷、可燃物への着火につながることがあります。特に配管・圧力設備では、現場の作業許可と承認手順を伴う作業として扱い、一般的なDIYの方法をそのまま適用しないでください。
折れたスタッドや傷んだめねじは、交換部品だけで解決しない
母材と同じ高さ、または母材の内部で折れたスタッドは、通常のダブルナットや外側からつかむ工具では取り外せません。芯を外した穴加工や無理なエキストラクター使用は、母材の損傷を広げる可能性があります。
重要設備では、切削・放電加工などを含めた除去方法を専門担当者と検討します。傷んだめねじも、無条件にタップを通して元の強度に戻るわけではありません。補修方法、寸法、強度、再使用の可否まで確認して復旧します。
スタッドボルトについてよくある質問
スタッドボルトと植込みボルトは同じ意味ですか?
植込みボルトをスタッドボルトと呼ぶことはあります。ただし、スタッドボルトには、機械本体へ植え込まず、配管フランジなどを両側のナットで挟むタイプも含まれます。呼び方と実際の取り付け構造を併せて確認してください。
どちら側を本体にねじ込みますか?
指定された植込み側です。ねじ長さが短い側を植え込む製品もありますが、すべてに共通ではありません。両端でねじ公差やピッチが異なることもあるため、寸法図や取扱説明書で判断します。
スタッドボルトは手締めだけで取り付けてよいですか?
製品・設備の指定によります。手締めで位置決めする設計もあれば、取付トルクや突出し長さを管理する設計もあります。頭部がないことを理由に、手締めだけでよいとは判断できません。
ダブルナットでは上と下のどちらを回しますか?
取り付け時は本体から遠い外側のナット、取り外し時は本体に近い内側のナットを主に回します。右ねじでは、自由端側から見て取り付けが時計回り、取り外しが反時計回りです。事前に2個のナットを締め合わせます。
スタッドボルトにねじ固定剤や焼付き防止剤は必要ですか?
すべての箇所に必要なわけではありません。固定剤と焼付き防止剤は目的が異なり、締付け時の摩擦条件にも影響します。設備メーカーが指定する製品、塗布位置、量、硬化条件などに従って使用します。
ナットからねじは何山出せばよいですか?
必要なねじのかみ合いと突出し量は、適用規格・設計・工具によって異なります。見えている山数だけでは合否を決められません。テンショナーを使う場合は、引張部品が十分にかみ合う追加の突出し長さも必要です。
取り外したスタッドボルトは再使用できますか?
設備の再使用基準に適合する場合に限ります。傷、腐食、かじり、曲がり、伸び、ねじ部の損傷、使用履歴を確認します。交換指定があるものや、塑性域で使用され再使用が認められていないものは交換してください。
締め付けた後に漏れたら増し締めすればよいですか?
増し締めで解決するとは限りません。ガスケットの損傷、フランジの変形、芯ずれ、部品の不適合などを確認する必要があります。特に運転中・加圧中の締結部を、その場の判断で締め直してはいけません。
まとめ|種類を見分け、指定条件で締結する
スタッドボルトは機械の植込み部から配管フランジまで幅広く使われます。正しく扱うために、次の4点を押さえてください。
- 植込み型、両側ナット型、圧入・溶接型を区別する。
- 呼び径だけでなく、ピッチ、材料・強度、長さ、相手部品を確認する。
- 植込み時の管理と、ナットによる締結管理を分ける。
- 外れないときは無理に力を増やさず、固着原因と適切な工具を確認する。
大型設備の締結ではスタッドの選定に加え、必要な軸力を与える方法、潤滑条件、工具の適合性、作業記録まで整えることが大切です。
大型スタッドボルト・フランジの締結工具について相談したい方へ
HYTORCでは、産業用ボルト締結に対応する油圧・電動・空圧トルクレンチなどを提供しています。工具の選定をご相談の際は、ボルト径・材質、指定トルク、ナット寸法、周辺スペース、作業対象の写真や図面をご用意いただくと、条件を具体的に確認できます。